Negli ultimi tre anni, le officine di riparazione di macchinari pesanti in Nord America ed Europa hanno segnalato un forte aumento della perdita prematura dei premistoppa dell'asta su escavatori, pale gommate e pale cingolate compatte con meno di 1.200 ore di funzionamento.
La causa principale non è la sovrapressurizzazione della pompa idraulica o la contaminazione da polvere abrasiva. Si tratta di un calore termico estremo basato sulle rigorose normative sulle emissioni diesel EPA Tier 4 Final e EU Stage V:
In queste condizioni operative severe, le guarnizioni standard in gomma nitrile butadiene (NBR) subiscono una rapida rottura della catena polimerica, portando a diffuse temperature elevatecilindro idraulicorottura delle tenute nelle macchine mobili.
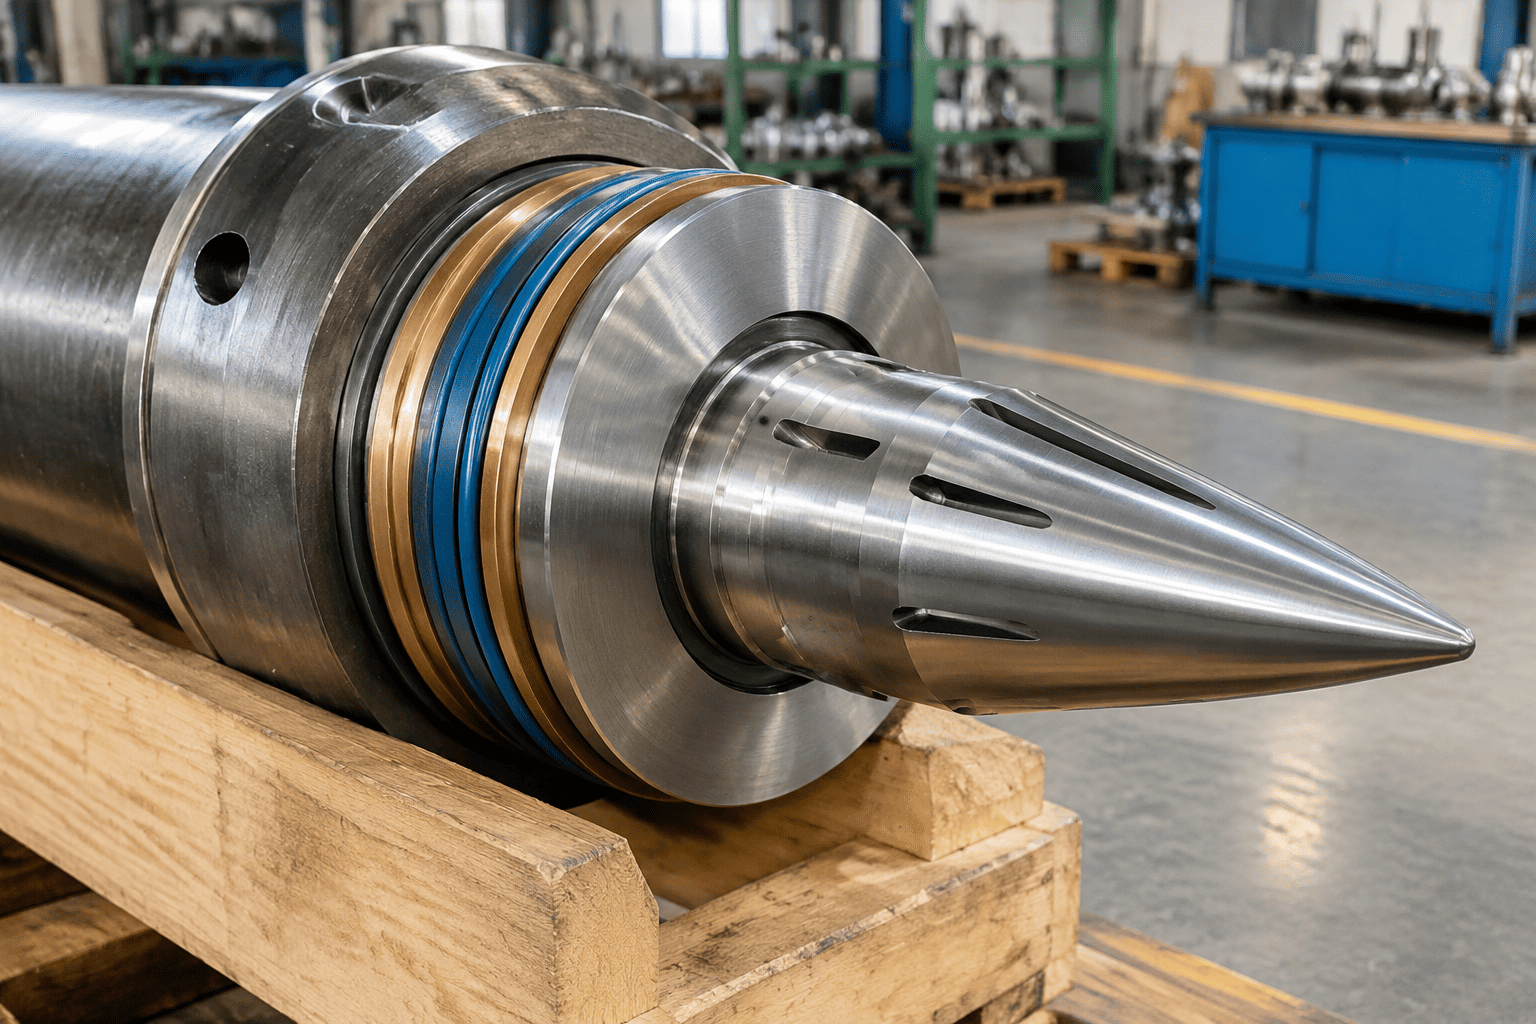
| TIER 4F / STAGE V TRAPPOLA TERMICA VS. DEGRADAMENTO DELLA TENUTA | |
|---|---|
| Rigenerazione attiva DPF/SCR | 650°C Temp. Pelle Scarico |
| Trasferimento di calore | Ammollo di calore radiante e conduttivo |
| Tasca d'aria ambientale sotto il cofano | Da 110°C a 125°C Continuo |
| Film del fluido idraulico sul premistoppa | Da 130°C a 140°C Localizzato |
| Guarnizione NBR standard (nominale 90°C) | Si rompe dopo 600 ore: duro come il vetro e rotto |
| Guarnizione FKM/HNBR aggiornata (nominale 160°C) | Oltre 5.000 ore: elasticità mantenuta |
Quando le guarnizioni NBR standard (Buna-N) funzionano continuamente al di sopra della soglia massima di progettazione (da 90°C a 100°C), la degradazione chimica segue uno schema prevedibile e distruttivo:
Il calore espelle i plastificanti volatili dalla matrice di gomma. Nel giro di 500-800 ore, il labbro di tenuta flessibile perde la sua memoria elastica e assume una "compressione fissa" permanente. Quando ilcilindro idraulicolo stelo si estende ed incontra piccole microvibrazioni, il labbro di tenuta appiattito non riesce più a seguire la superficie dello stelo, provocando un'immediata fuoriuscita di olio a bassa pressione.
L'esposizione all'olio minerale caldo e ossidato provoca la reticolazione delle catene polimeriche. Una tenuta iniziata con una durezza di 80 Shore A si indurisce fino a 95+ Shore A, trasformando la gomma flessibile in plastica fragile. Quando l'asta cromata si muove avanti e indietro, il fragile labbro della guarnizione si incrina, si microscheggia e si frattura, lasciando detriti di gomma scura all'interno della canna del cilindro.
Per evitare tempi di inattività ricorrenti, gli OEM e i ricostruttori di macchinari mobili stanno passando dal nitrile standard ai fluoroelastomeri ad alte prestazioni e ai polimeri idrogenati:
| Tipo di materiale di tenuta | Intervallo di temperatura continuo | Temp. intermittente di picco | Resistenza all'olio caldo ossidato | Resistenza all'abrasione e all'usura | Costo relativo del materiale |
|---|---|---|---|---|---|
| Nitrile standard (NBR) | Da -30°C a +90°C | +105°C | Scarso (indurimento rapido) | Eccellente (quando freddo) | 1,0× (riferimento di base) |
| Nitrile idrogenato (HNBR) | Da -35°C a +140°C | +160°C | Molto bene | Superiore (carichi d'urto pesanti) | Da 2,5× a 3,0× |
| Fluoroelastomero (FKM / Viton) | Da -20°C a +200°C | +220°C | Eccezionale (degradazione zero) | Moderato (richiede anelli di backup) | Da 4,0× a 5,0× |
| PTFE caricato carbonio/bronzo | Da -60°C a +220°C | +260°C | Impermeabile a tutti i fluidi | Eccellente (basso attrito) | Da 3,5× a 4,5× |
I gestori di flotte che utilizzano moderne macchine Stage V in cave estive, pavimentazioni in asfalto e applicazioni forestali dovrebbero implementare questo protocollo di protezione termica in 3 fasi:
| Fare un passo | Descrizione |
|---|---|
| Passaggio 1 | Immagine termica del radiatore dell'olio e deinsilamento del nucleo del radiatore |
| Passaggio 2 | Retrofit della ghiandola con fluoroelastomero FKM e backup PEEK |
| Passaggio 3 | Interruttore del fluido idraulico sintetico ad alto VI (ISO VG 46/68). |
Verifica delle immagini termiche: utilizzare una termocamera a infrarossi durante i cicli di scavo pesanti per mappare le temperature della linea idraulica. Identificare i cilindri "hot spot" che funzionano continuamente al di sopra dei 95°C.
Standardizzare i kit di guarnizioni FKM/HNBR: vietare i kit di reimballaggio NBR nero standard per i cilindri adiacenti al motore; set di sigilli in FKM marrone o HNBR verde con cartellini di ispezione serializzati.
Fluidi sintetici con indice di viscosità elevato (VI): passare a oli idraulici sintetici con indice di viscosità elevato (VI > 160) che mantengono uno spessore sufficiente del film lubrificante a 110°C, prevenendo il riscaldamento per attrito limite all'interno delle boccole di guida del cilindro.
In qualità di produttore specializzato di energia fluida che fornisce OEM globali nel settore edile e minerario, HCIC progetta cilindri personalizzati progettati per prosperare in ambienti ad alto calore: