Mentre i produttori di apparecchiature commerciali passano dai motori a combustione interna ai veicoli elettrici a batteria (BEV) da 48 V, 96 V e 350 V, gli ingegneri dei gruppi propulsori si trovano ad affrontare un collo di bottiglia inaspettato: la resistenza parassita della potenza dei fluidi.
Su un escavatore diesel tradizionale o una pala gommata, un motore diesel a coppia elevata supera facilmente l'attrito della guarnizione interna del cilindro. Gli operatori raramente notano la resistenza meccanica causata dalle guarnizioni elastomeriche aggressive e ad alto precarico che premono contro i cilindri in acciaio levigato standard.
Su un escavatore compatto alimentato a batteria o su un camion elettrico per la raccolta dei rifiuti, tuttavia, non c'è nessuno spreco di potenza da sprecare. Le guarnizioni standard per cilindri industriali consumano tra il 12% e il 18% dell'energia totale della batteria di bordo, semplicemente superando la compressione della guarnizione interna e la resistenza meccanica alla rottura.
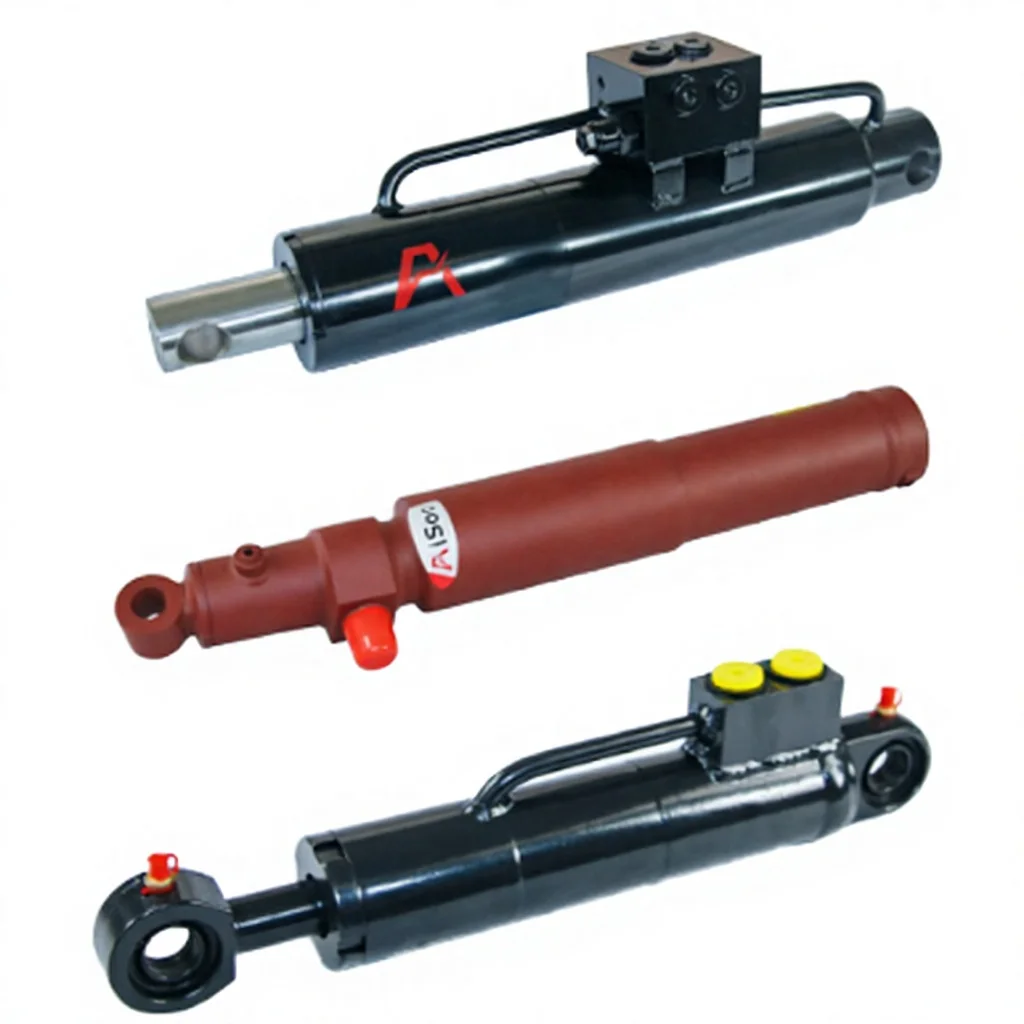
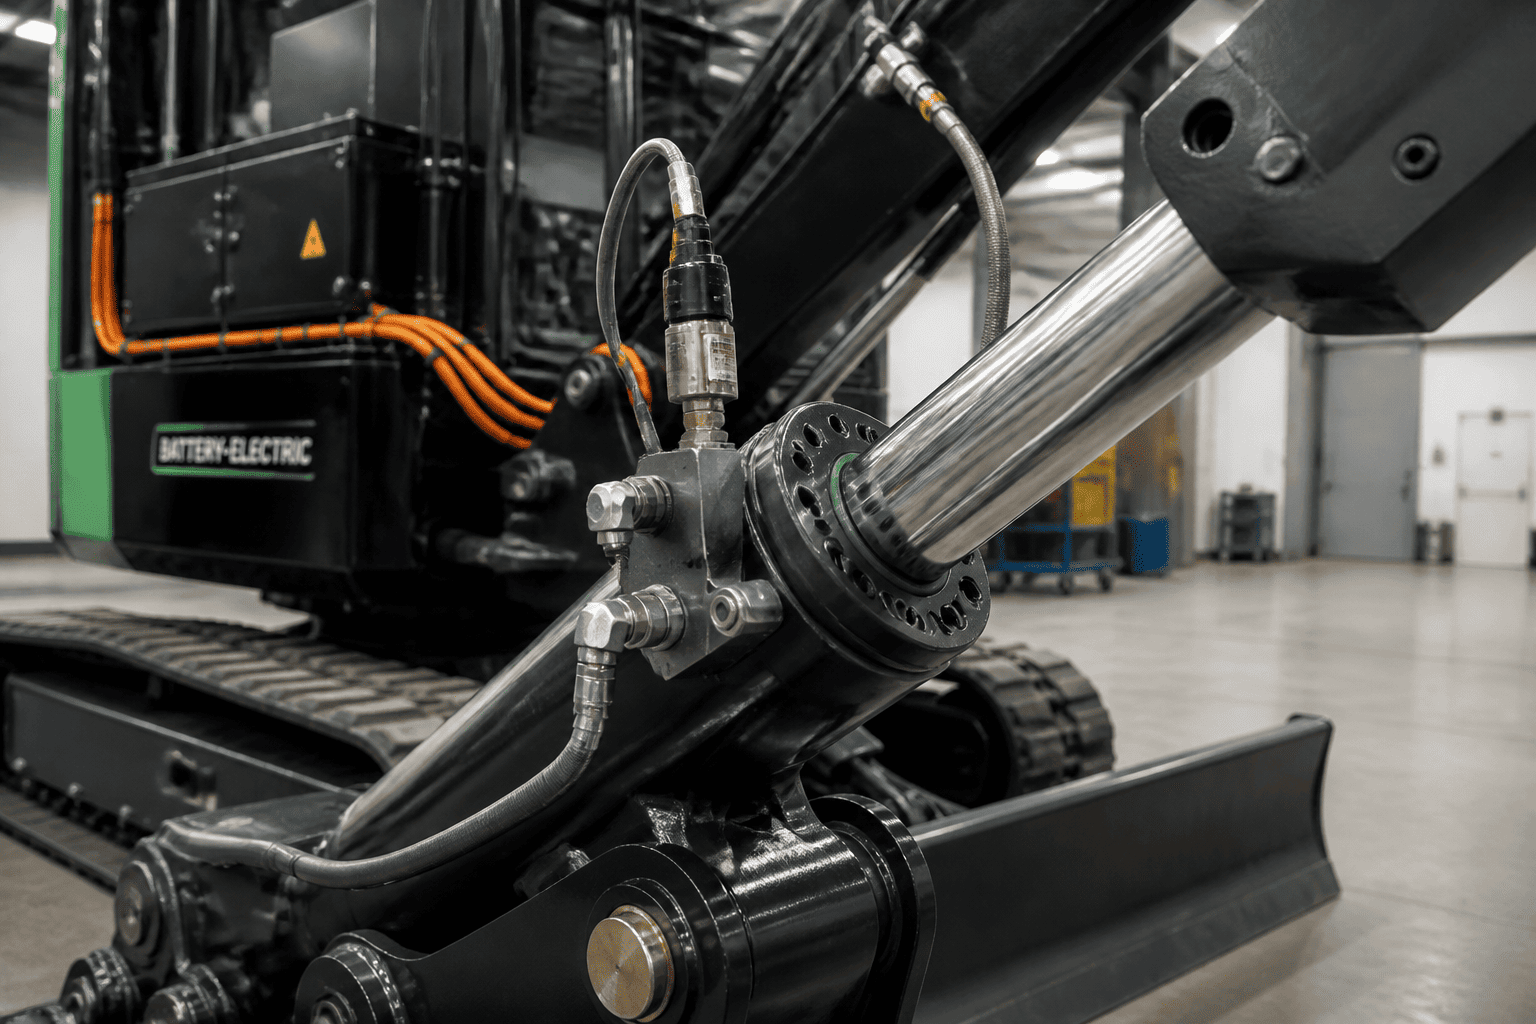
Questo drenaggio di energia ha accelerato la domanda di prodotti a basso attrito in tutto il settoreCilindri idrauliciper macchine edili elettriche a batteria e flotte a emissioni zero. Sostituendo i tradizionali premistoppa di tenuta ad alto attrito con guarnizioni idrodinamiche microprofilate e tubi rullati di dimensioni inferiori al micron, le moderne macchine elettriche guadagnano fino a 45 minuti di tempo di lavoro aggiuntivo per carica della batteria.
| Parametro di ingegneria | Cilindro diesel standard | Cilindro BEV a basso attrito |
|---|---|---|
| Attrito interno di rottura | da 8,0 a 14,5 bar | Da 1,2 a 2,8 bar |
| Finitura della superficie del foro interno del tubo | Ra da 0,4 a 0,8 μm | Ra da 0,1 a 0,2 μm (SRB) |
| Soglia Stick-Slip a bassa velocità | Al di sotto di 15 mm/sec | Al di sotto di 1,0 mm/sec |
| Profilo della guarnizione primaria dello stelo | Coppa a U precaricata pesante | Passo tandem a basso attrito |
| Rapporto di perdita di energia parassitaria | 12% - 18% della potenza della pompa | 3% - 5% della potenza della pompa |
| Compatibilità dei fluidi | Olio minerale standard | Bio-HEES sintetico e AW46 |
| Intervallo di temperatura operativa | Da -20°C a +80°C | Da -40°C a +100°C |
Ogni volta che l'inverter di una pompa elettrica si avvia per spostare un braccio idraulico, deve superare l'"attrito di rottura", ovvero la forza di adesione statica tra la guarnizione dello stelo e lo stelo del pistone cromato. Sui cilindri convenzionali, questo picco di pressione iniziale forza il motore elettrico al picco di amperaggio prima ancora che inizi il movimento meccanico. Nel corso di un turno di 8 ore che prevede migliaia di piccoli cicli di scavo, questi micro-picchi si sommano a un massiccio esaurimento della batteria.
Quando un operatore esegue un livellamento di precisione o una posa delicata di tubi a velocità inferiori a 5 mm/sec, le guarnizioni in gomma standard afferrano e rilasciano l'asta metallica in modo non uniforme, provocando un'oscillazione a scatti del braccio. I cilindri idraulici a basso attrito per macchine edili elettriche a batteria e flotte a emissioni zero incorporano anelli di scorrimento autolubrificanti in bronzo-PTFE o poliuretano modificato con microscopici serbatoi di olio idrodinamici, garantendo un movimento fluido e privo di vibrazioni anche a velocità ultra-basse di 0,5 mm/sec.
[ Levigatura SRB micro-idrodinamica ] → La superficie Ra 0,1-0,2 µm trattiene la pellicola di microolio
↓
[ Ghiandole tandem a bassa rottura ] → Le guarnizioni a gradino in composito PTFE riducono l'attrito del 70%
↓
[Blocchi valvola di rigenerazione integrati] → Recupera l'olio di ritorno per ridurre l'aspirazione dell'inverter
Ridurre l'attrito non significa creare una superficie a specchio ultra asciutta; richiede una microscopica ritenzione di olio. HCIC utilizza una smussatura avanzata e una lucidatura a rullo per ottenere una ruvidità della superficie interna pari a Ra0,1–0,2 µmcon struttura a plateau incrociato. Questo plateau contiene uno strato limite fluido microscopico che impedisce lo sfregamento secco tra metallo e guarnizione durante le avviamenti elettriche mattutine fredde.
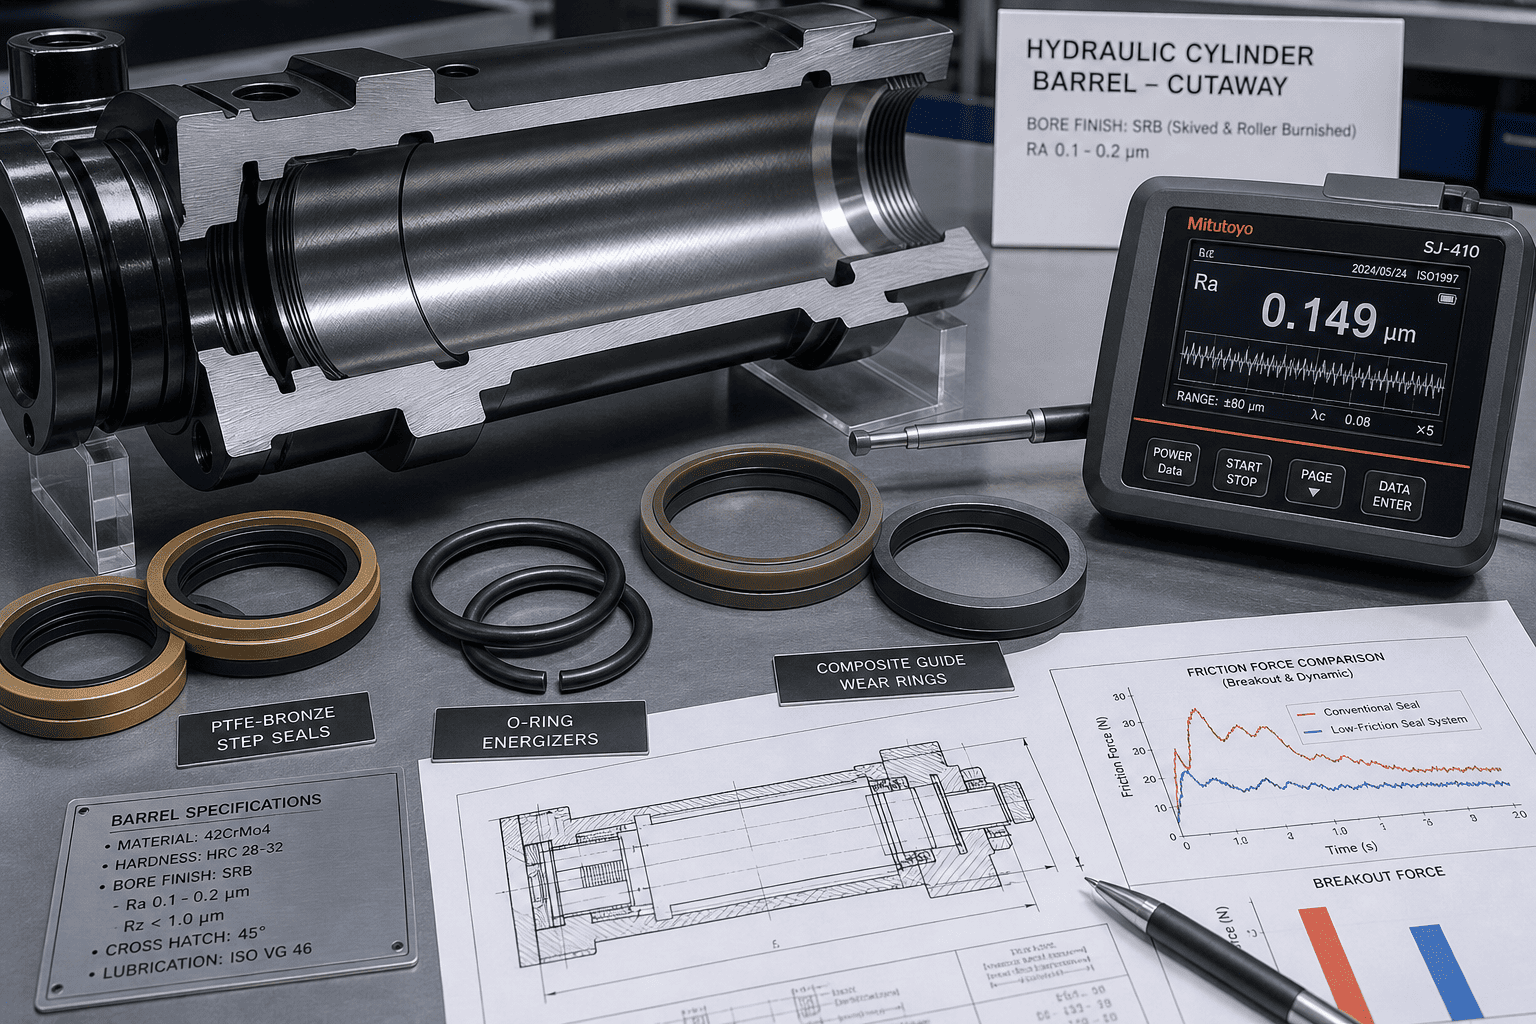
Invece di fare affidamento su una singola coppa a U in poliuretano ben compressa, i design a basso attrito utilizzano un pacchetto di tenuta tandem. La tenuta primaria presenta un profilo a gradino dinamico energizzato da un O-ring con interferenza radiale ridotta, riducendo l'attrito di oltre il 70% mantenendo un contenimento del fluido a perdite zero fino a 250 bar.
Per risparmiare ulteriormente i kilowattora elettrici, i cilindri a basso attrito possono essere dotati di valvole rigenerative di abbassamento del braccio integrate. Durante l'abbassamento non motorizzato, la gravità spinge il fluido dal lato del pistone direttamente al lato dello stelo senza circolare attraverso la valvola di controllo direzionale principale, riducendo il carico del motore elettrico quasi a zero durante le corse di ritorno.
Se stai aggiornando l'attrezzatura esistente o stai risolvendo il problema della scarsa durata della batteria su una macchina elettrica, segui questo test in officina:
1. Scollegare il collegamento meccanico esterno:Sbloccare l'occhio dello stelo in modo che il cilindro si muova completamente senza carico.Con l’inasprimento delle normative globali sulle emissioni nelle zone di costruzione urbana, i cilindri idraulici a basso attrito per macchine edili elettriche a batteria e flotte a emissioni zero stanno diventando specifiche standard per pale compatte, miniescavatori e cassoni per rifiuti elettrici.
HCIC collabora direttamente con installatori di apparecchiature BEV e ingegneri di potenza fluida per configurare cilindri personalizzati a basso attrito abbinati a bus di tensione e cicli di lavoro specifici. Forniamo lunghezze di corsa personalizzate, sensori di feedback di posizione integrati (LVDT/effetto Hall) e modelli CAD 3D per revisioni immediate del packaging del gruppo propulsore.
Per valutare prototipi di cilindri a basso attrito per la tua gamma di macchine a emissioni zero, contatta HCIC: