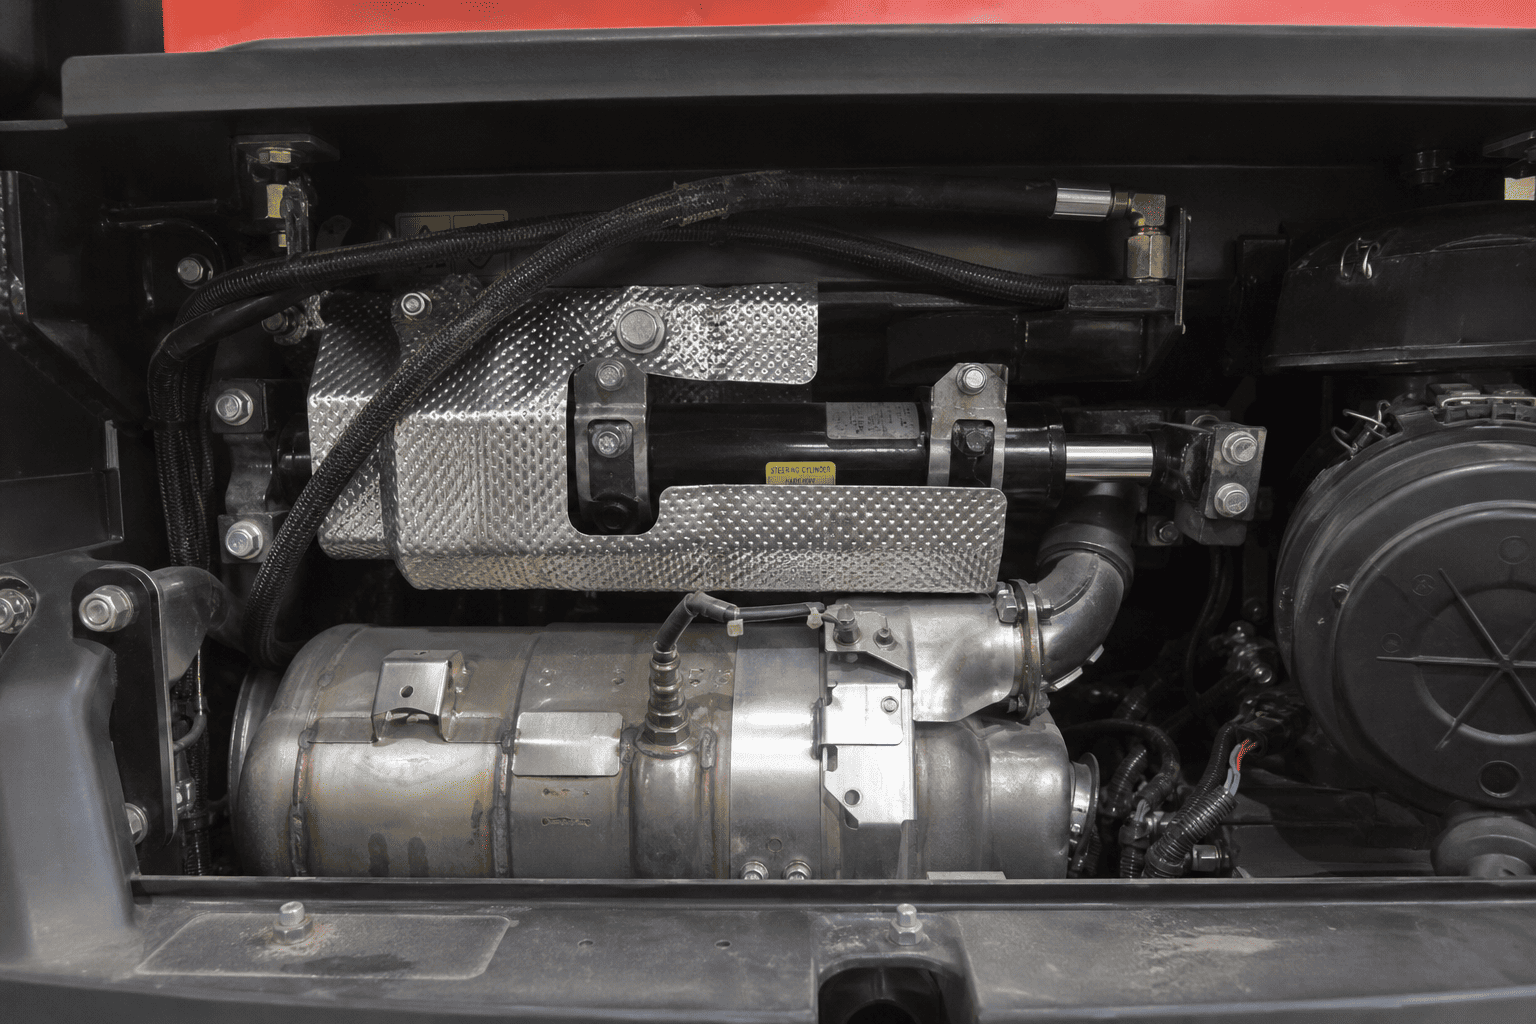
Nei moderni macchinari per l'edilizia, la silvicoltura e l'agricoltura, l'adozione globale degli standard sulle emissioni diesel EPA Tier 4 Final e EU Stage V ha alterato drasticamente l'ambiente termico interno delle attrezzature pesanti:
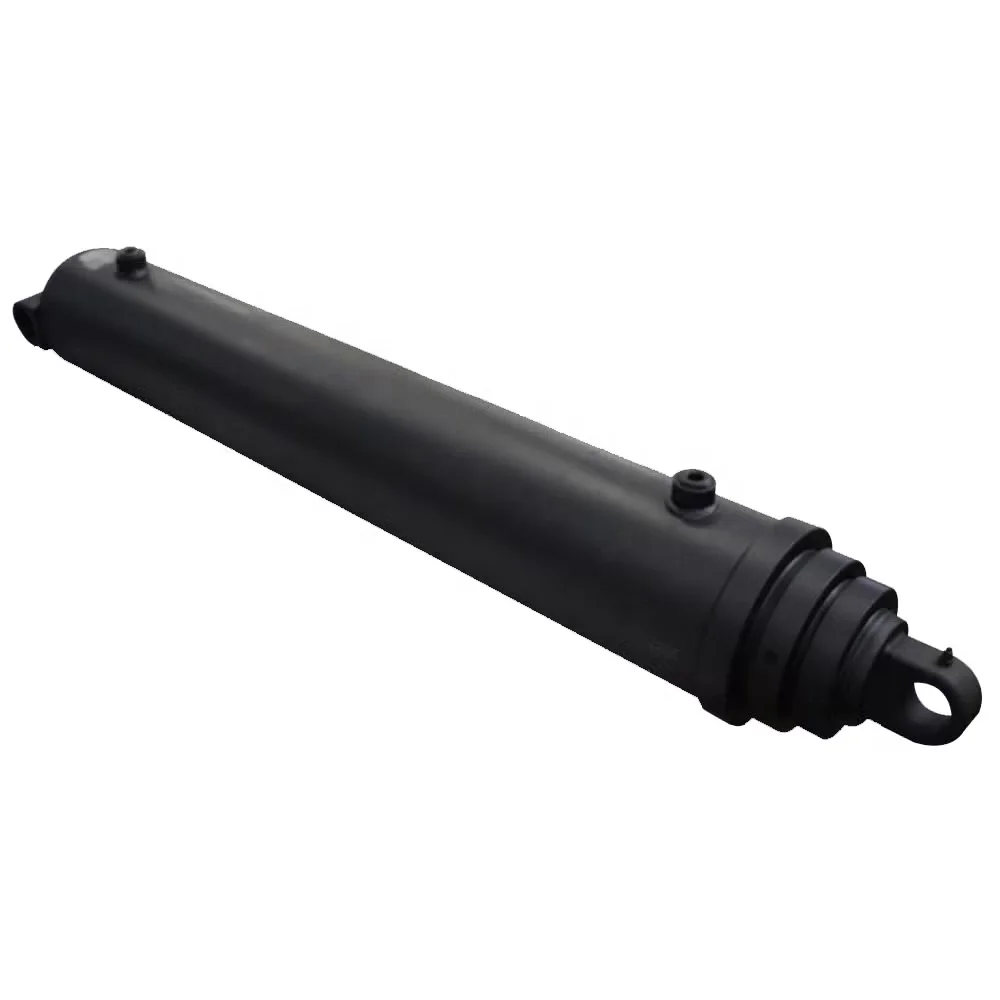
Quandocilindri idraulici standardprogettati per ambienti temperati a 70°C funzionano in questi involucri caldi, il fluido idraulico si degrada a un ritmo esponenziale e le guarnizioni in elastomero standard diventano fragili e si sbriciolano in pochi mesi.
| Fonte di calore/gradino | Descrizione e risultato |
|---|---|
| Rigenerazione attiva del contenitore DPF/SCR | 600°C, convezione del calore radiante in un vano motore stretto |
| Temperatura ambiente dell'aria nel vano motore | 110°C–130°C |
| Percorso di trasferimento del calore | Immersione di calore diretta nel cilindro e nel fluido |
| Olio per cilindri idraulici | Supera i 95°C continui |
| Impatto sulle guarnizioni standard | Le guarnizioni in poliuretano/nitrile si induriscono ed estrudono |
L'olio idraulico non perde semplicemente viscosità quando riscaldato: subisce una decomposizione chimica distruttiva governata dall'equazione del tasso di Arrhenius:
1.Raddoppiare il tasso di ossidazione:Per ogni aumento di 10°C della temperatura operativa del fluido superiore a 60°C, il tasso di ossidazione dell'olio idraulico minerale standard raddoppia.
2.Deposizione di vernici e fanghi:Il taglio termico rompe le molecole di petrolio a catena lunga in acidi volatili, fanghi polimerici e vernici laccate dure. Questa vernice riveste le superfici interne del foro del cilindro, aumentando la resistenza all'attrito e rigando le guarnizioni dei pistoni.
3.Esaurimento degli additivi antiusura:Il dialchilditiofosfato di zinco (ZDDP) e gli additivi antischiuma si decompongono rapidamente quando la temperatura dell'olio sfuso supera gli 85°C, lasciando le superfici di scorrimento metallo su metallo non protette dall'usura adesiva.
| Temperatura dell'olio alla rinfusa | Risultato |
|---|---|
| 60°C | Durata prevista del fluido: da ~4.000 a 5.000 ore (riferimento) |
| 70°C | Durata prevista del fluido: da ~2.000 a 2.500 ore (perdita del 50%) |
| 80°C | Durata prevista del fluido: da ~1.000 a 1.250 ore (perdita del 75%) |
| 90°C+ | Gravi depositi di vernice, formazione di fanghi e rotture rapide delle guarnizioni |
Quando le guarnizioni standard in poliuretano (PU) 95 Shore A o in nitrile standard (NBR) sono sottoposte a temperature continue superiori a 80°C, subiscono un rapido degrado fisico:
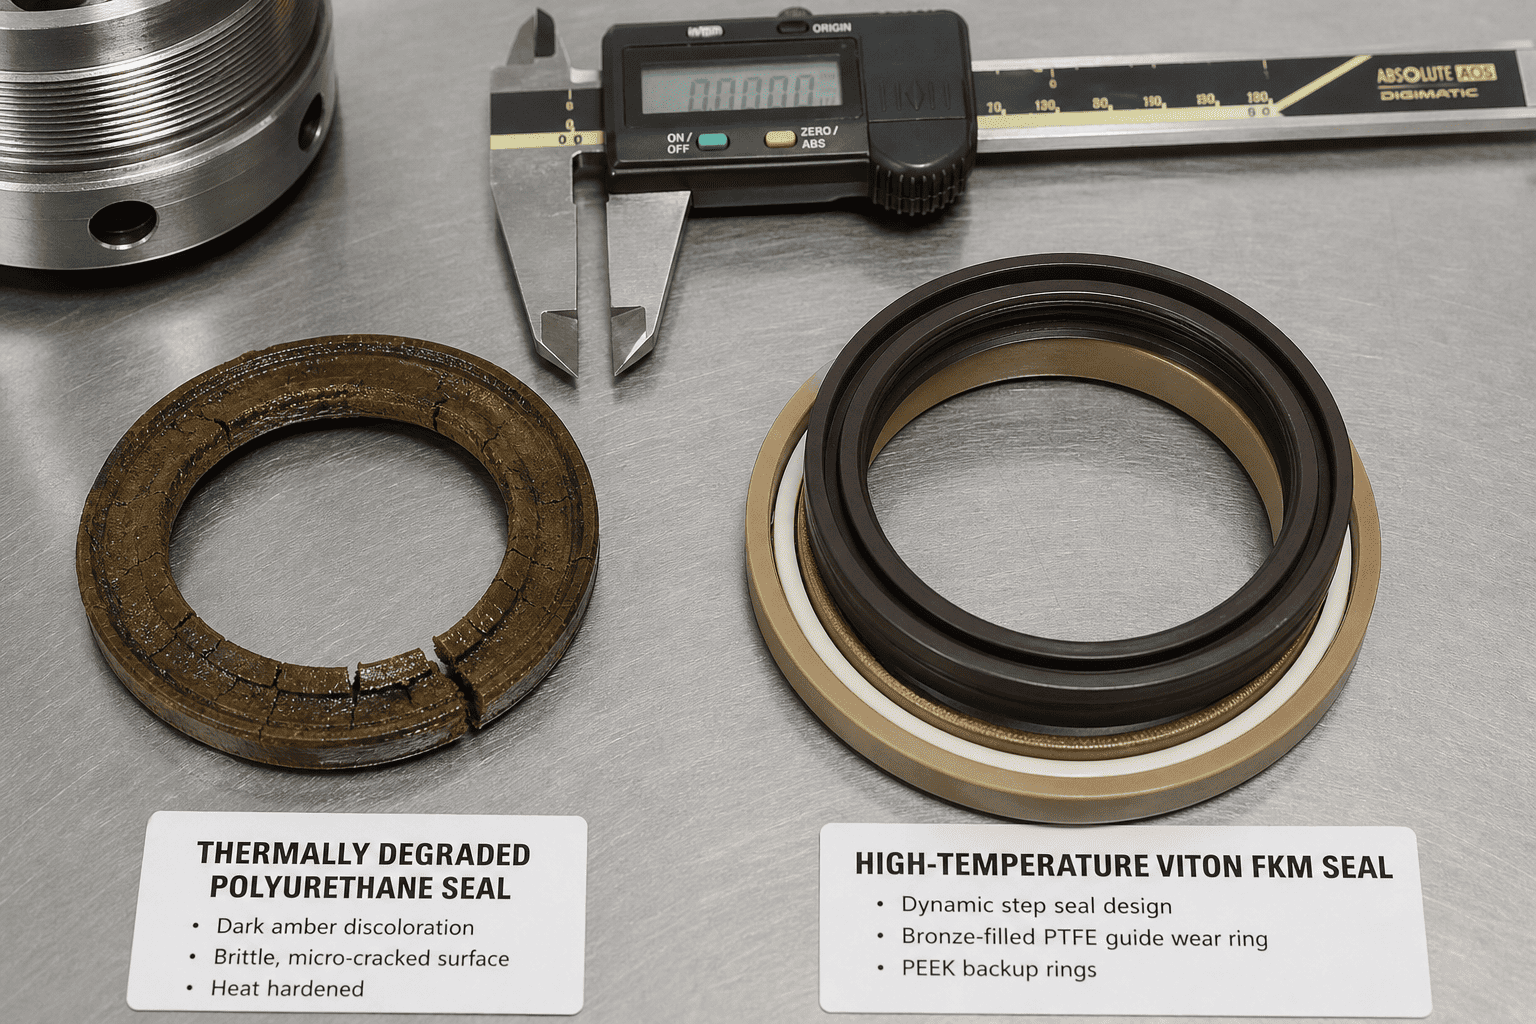
I supervisori della manutenzione della flotta dovrebbero ispezionare i circuiti idraulici ad alto calore utilizzando questo pratico protocollo diagnostico:
| Sintomo visivo e fisico | Causa termica della radice | Azione correttiva consigliata |
|---|---|---|
| Odore scuro e bruciato nel fluido idraulico | Rottura termica del petrolio sfuso ed esaurimento degli additivi | Scaricare il fluido, lavare il sistema, sostituire i filtri, pulire i nuclei del radiatore dell'olio |
| Indurimento simile al vetro del labbro del raschiatore dell'asta | Calore radiante estremo dal DPF/scarico nelle vicinanze | Retrofit con guarnizione raschiatore per alte temperature FKM o HNBR |
| Vernice marrone smaltata su asta cromata | Vernice ad olio polimerizzata che cuoce su cromo caldo | Pulire l'asta con solvente, ispezionare il flusso d'aria più freddo, passare all'olio sintetico |
| Deriva del cilindro solo a freddo | Perdita permanente di deformazione per compressione nelle guarnizioni dei pistoni | Ricostruire il cilindro con guarnizioni del pistone in bronzo-PTFE energizzate |
| Fasce di guida del pistone bucherellate o rigate | Decomposizione termica degli anelli di usura in nylon standard | Passa agli anelli guida in composito fenolico ad alta temperatura o in bronzo |
Stai progettando apparecchiature Tier 4 Final/Stage V compatte o stai affrontando guasti ricorrenti alle guarnizioni su cilindri adiacenti allo scarico caldo?
Collabora con HCIC per soluzioni ad alta temperatura personalizzateCilindro idraulicoAssemblee: