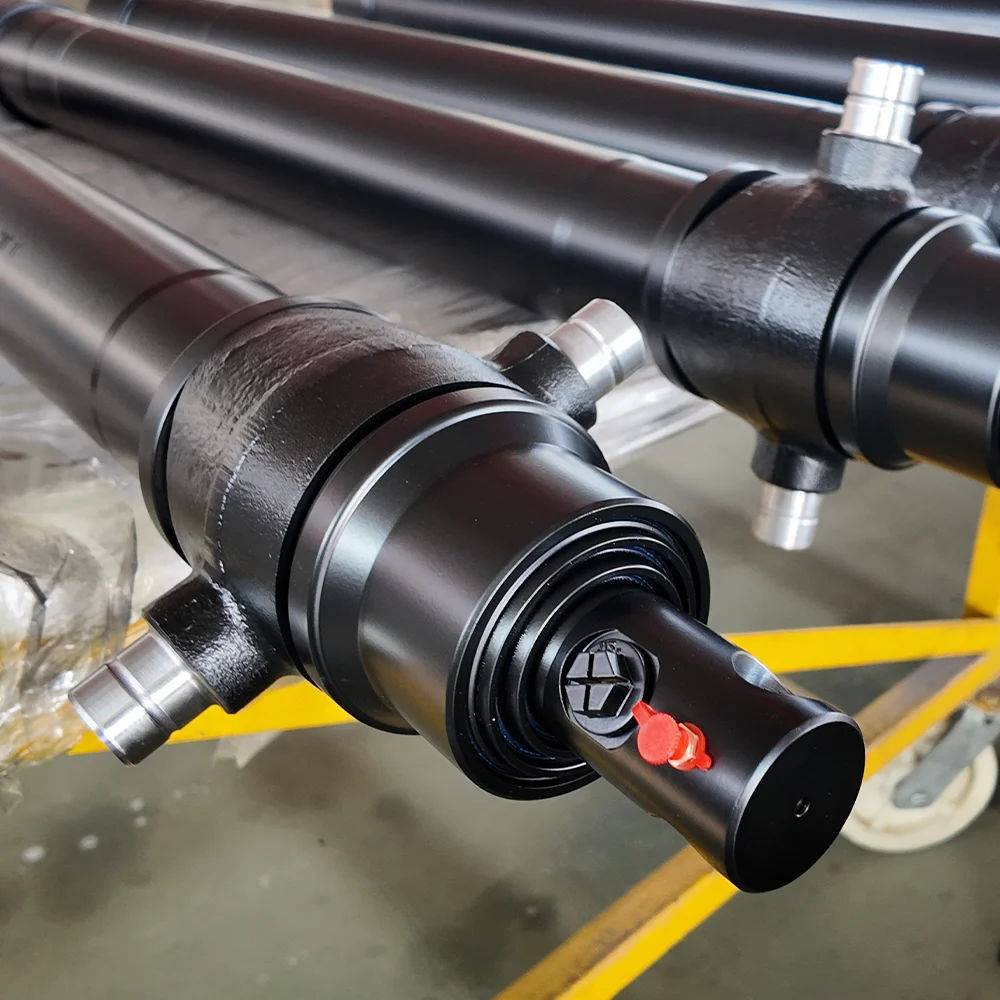
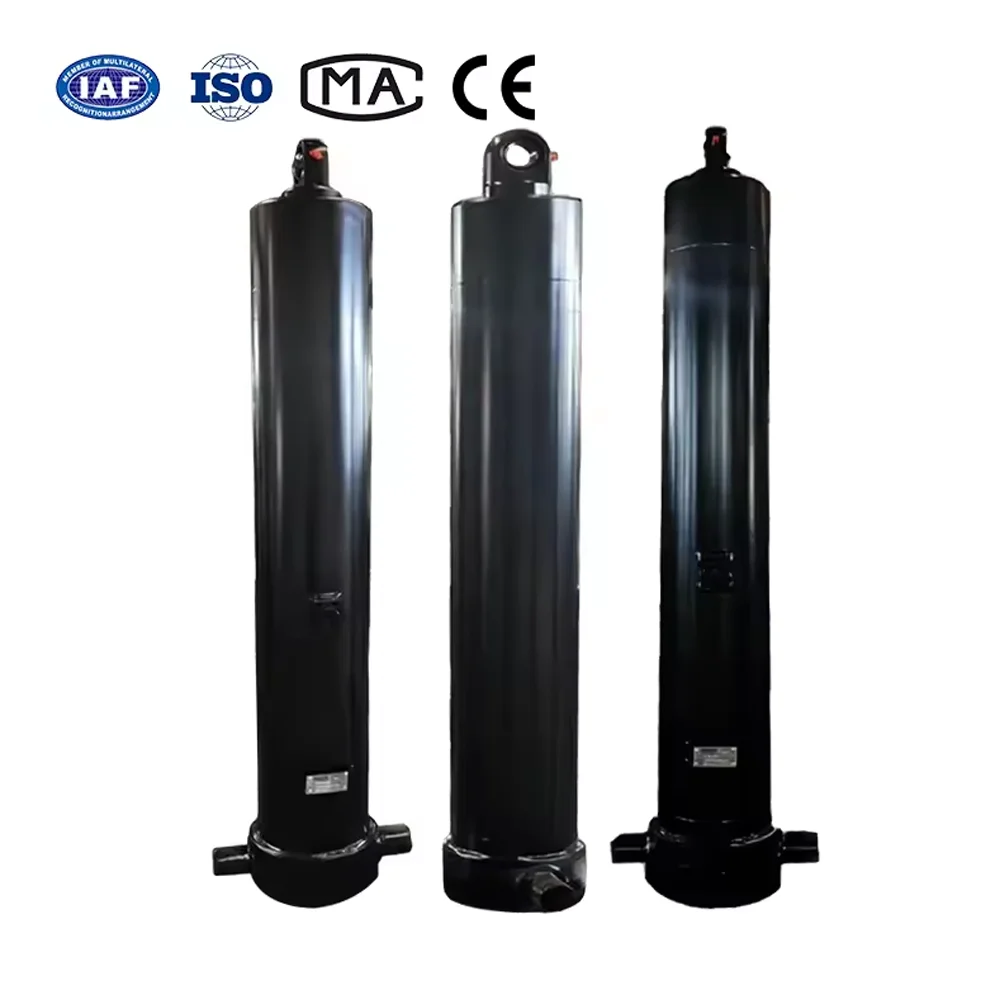


Quandocilindri idraulicifalliscono, i tecnici sul campo guardano istintivamente all'interno della canna, controllando le guarnizioni dei pistoni, la cromatura dell'asta e gli anelli dei raschiatori. Tuttavia, nei macchinari mobili per impieghi gravosi come escavatori, pale minerarie, imballatrici di rifiuti e pale gommate articolate, fino al 40% delle sostituzioni non programmate dei cilindri sono causate da guasti meccanici catastrofici nei punti di articolazione di montaggio: l'occhio dello stelo, la forcella di base o i fori del perno del perno.
Un perno congelato, usurato o ovalizzato blocca i giunti di articolazione, induce forti momenti flettenti laterali sullo stelo del pistone e accelera la perdita della ghiandola della testa. Questa guida tecnica descrive nel dettaglio i meccanismi alla base dell'usura degli occhielli dei perni, la diagnostica forense per distinguere il grippaggio dalla corrosione da sfregamento e i parametri metallurgici per la selezione di boccole per carichi pesanti e perni in lega temprata.
| Modalità di fallimento | Causa principale fisica | Firma visiva/acustica |
|---|---|---|
| Irritazione adesiva | Microsaldatura metallo-metallo dovuta a perdita di lubrificazione limite sotto pressione di contatto estrema | Profonde sgorbie longitudinali sul perno; stridore acuto durante l'articolazione; perno sequestrato |
| Corrosione da sfregamento | Micro-oscillazioni (<100 um) rottura del film protettivo di ossido sotto forti vibrazioni | Polvere fine bruno-rossastra (cacao) o fango nero che fuoriesce dall'occhio di spillo; piani di contatto bucherellati |
| Ovalizzazione del foro (allungamento dell'occhio) | Carichi d'urto pulsanti di picco che superano il limite di snervamento dell'acciaio madre per milioni di cicli | Il diametro del foro oculare si allunga di >0,5 mm; eccessivo rumore meccanico nelle inversioni |
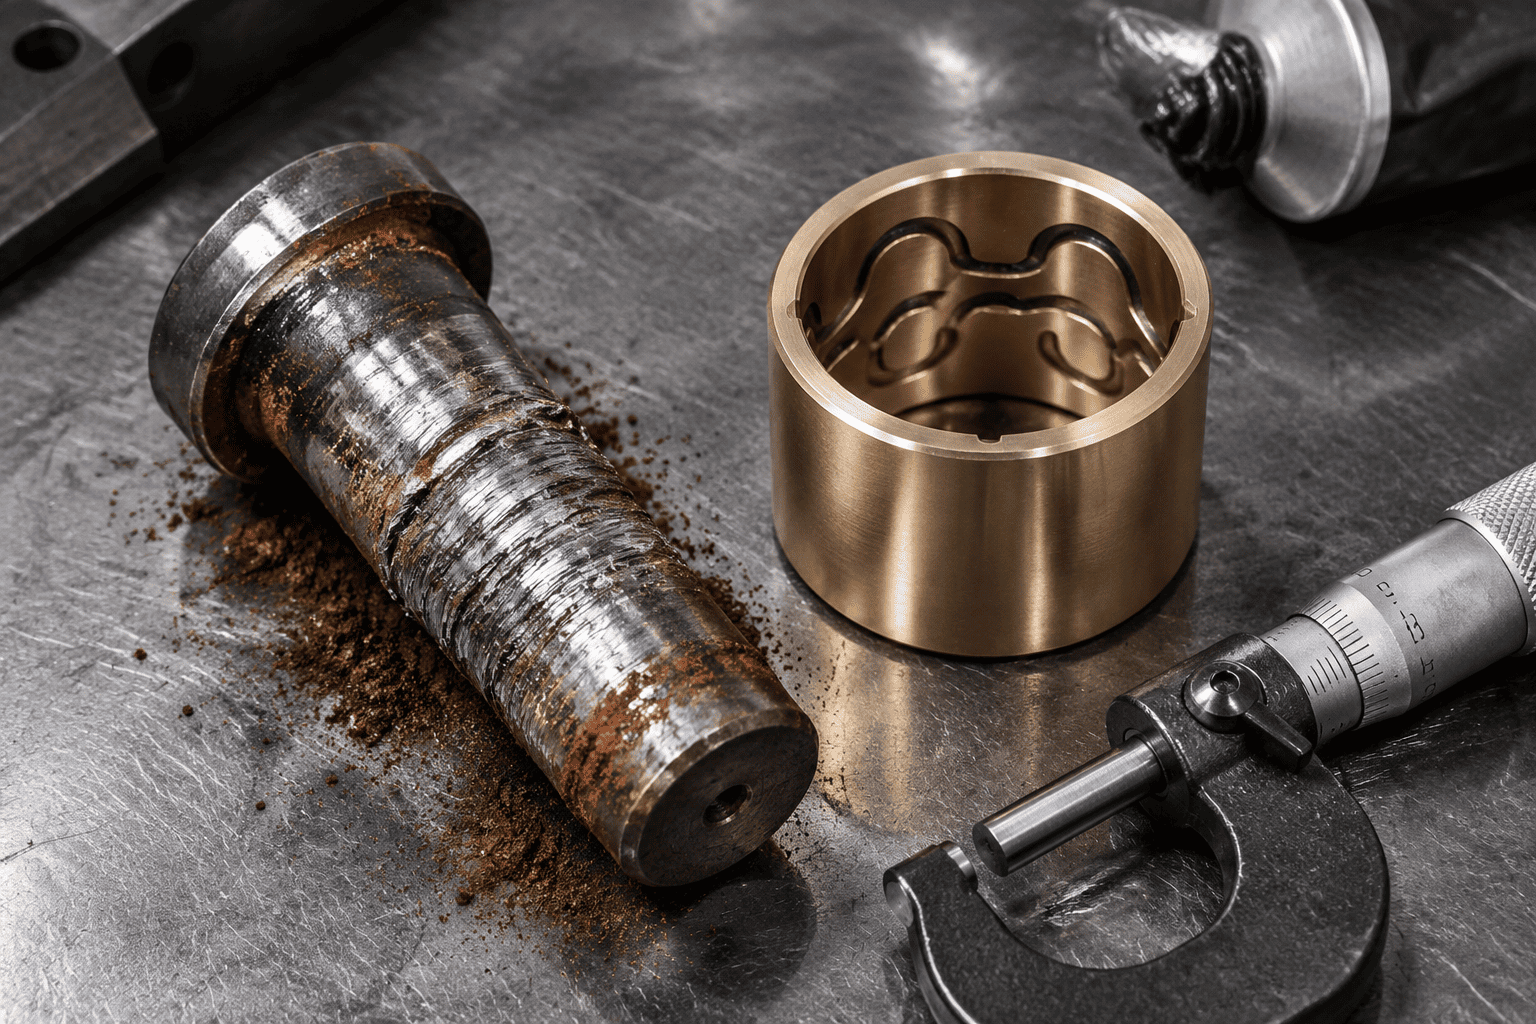
Quando una benna dell'escavatorecilindro idraulicopenetra attraverso argilla o roccia densa, le pressioni di contatto sul perno e sulla boccola superano facilmente da 80 a 100 MPa (da 11.600 a 14.500 psi). Se la pellicola di grasso lubrificante si rompe, le microscopiche asperità superficiali del perno in acciaio e dell'occhiello dell'asta in acciaio si toccano direttamente. L'attrito genera istantaneamente un calore localizzato superiore a 800°C, provocando la formazione di microsaldature e la rottura di pezzi del metallo base. Nel giro di poche ore, il perno si incastra saldamente all'interno della forcella.
Nelle attrezzature vibranti ad alta frequenza come le testate stradali e i martelli idraulici, il perno subisce minuscoli micromovimenti angolari (meno di 50 micron) sotto carico continuo. Questo micro-sfregamento rimuove il grasso, polverizzando microscopiche particelle di acciaio. Quando queste particelle di acciaio appena tranciate si ossidano nell'aria, formano ossido di ferro duro (Fe₂O₃), creando un rossetto lucidante rosso abrasivo che macina l'occhio dello spillo sovradimensionato.
Negli occhielli forgiati in un unico pezzo e nelle piastre di base saldate, il martellamento direzionale continuo fa sì che il foro del perno rotondo ceda permanentemente in un'ellisse allungata. Una volta che il gioco supera 0,8 mm (0,030"), i carichi d'urto dinamici si amplificano in modo esponenziale, dando eventualmente inizio a crepe da fatica del cerchio agli angoli di concentrazione delle sollecitazioni a ore 3 e a ore 9 dell'occhio.
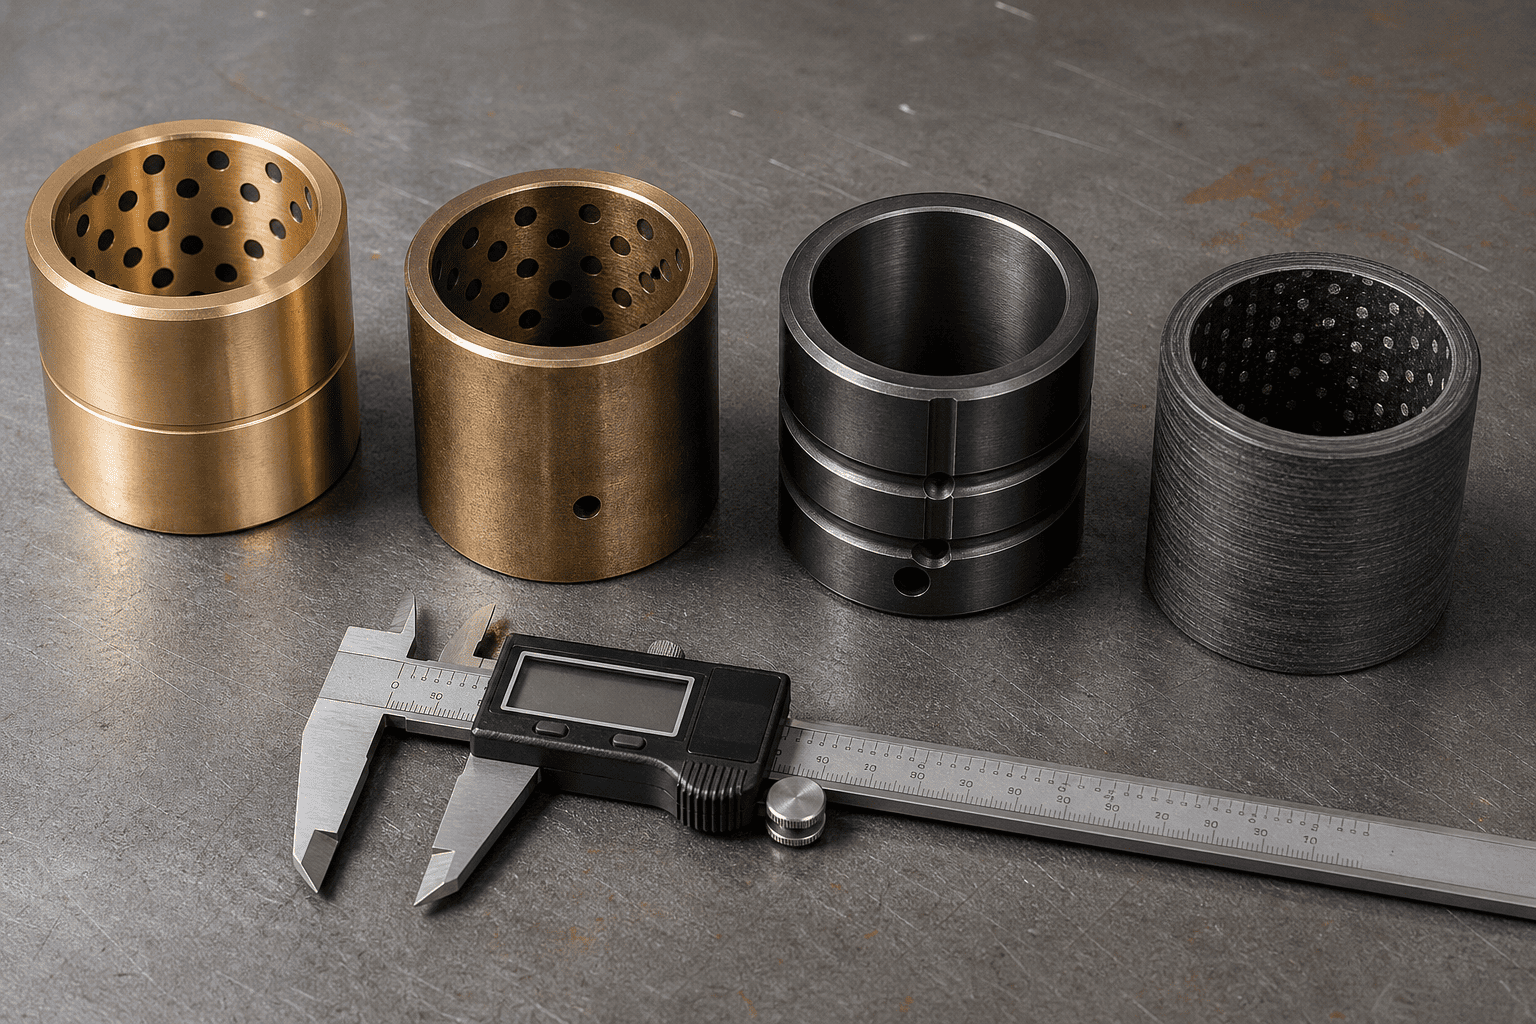
La scelta dell'architettura corretta della boccola fa la differenza tra 1.000 e 10.000 ore di durata del perno senza problemi:
| Grado del materiale della boccola | Carico dinamico massimo | Necessità di lubrificazione | Miglior scena operativa |
|---|---|---|---|
| Bronzo ad alto contenuto di piombo (SAE 660 / C93200) | 35 – 45 MPa (moderato) | È necessario l'ingrassaggio giornaliero | Industria leggera e agricoltura generale |
| Bronzo al manganese (C86300 ad alta resistenza) | 70 – 90 MPa (impiego gravoso) | È necessario un ingrassaggio periodico | Grave collegamento della benna per movimento terra e estrazione mineraria |
| Acciaio cementato (8620 carburato 60HRC) | 120 – 150 MPa (shock estremo) | Ingrassaggio + Molibdeno ad alta pressione | Confezionatrici per rifiuti, mascelle di taglio, frantoi pesanti |
| Composito in fibra avvolta in PTFE (Duralon) | 100 – 140 MPa (zero ingrassaggio) | Autolubrificante 100% SENZA GRASSO | Perni sottomarini, per uso alimentare e inaccessibili |
Non installare mai un perno in acciaio al carbonio 1045 commerciale non temprato nella forcella di un cilindro pesante. Lo standard 1045 ha una durezza superficiale compresa tra soli 18 e 22 HRC; si deformerà e si sfalderà nel giro di poche settimane contro una boccola in bronzo al manganese o in acciaio temprato.
Materiale del nucleo di base: acciaio legato al cromo-molibdeno 4140 o al nichel-cromo 8620, bonificato per la tenacità del nucleo (28–32 HRC) per assorbire shock di flessione estremi senza spezzarsi.
Tempra superficiale: temprata a induzione o cementata in profondità da 58 a 62 HRC fino a una profondità minima di 1,5 mm (0,060").
Finitura superficiale: rettificata e lucidata con precisione a Ra ≤ 0,2 μm (8 micropollici). . In ambienti marini corrosivi, sale antigelo o fertilizzanti chimici, specificare una cromatura dura da 25 micron o un rivestimento di nitrurazione liquida QPQ sulla custodia temprata.
Stai riscontrando irritazioni persistenti, giunti snodati o rotture delle orecchie della forcella nella tua flotta di attrezzature?
Contatta il gruppo di ingegneria specializzata di HCIC. Produciamo cilindri personalizzati per carichi pesanti dotati di bronzo al manganese, lega cementata o boccole composite autolubrificanti, abbinati a perni temprati a induzione certificati 58-62 HRC progettati per un'affidabilità senza tempi di fermo.