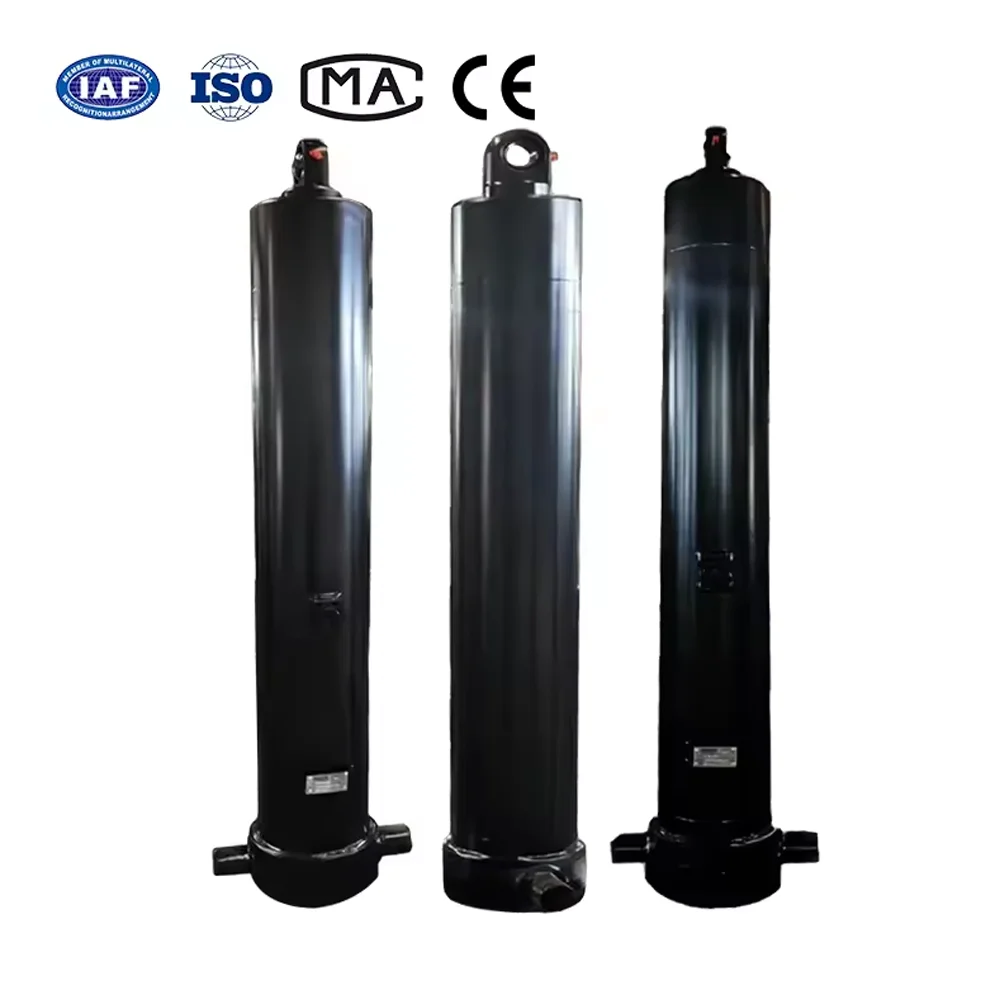


Quando acilindro idrauliconon riesce a raggiungere la velocità di ciclo progettata o diventa rovente dopo trenta minuti di funzionamento, gli ingegneri spesso incolpano la pompa idraulica o la valvola di controllo direzionale. In officina, tuttavia, la causa principale è spesso molto più semplice: le porte del cilindro e le tubazioni di collegamento sono notevolmente sottodimensionate rispetto alla portata richiesta.
Il fluido forzato attraverso un orifizio ristretto si comporta come l'acqua spruzzata attraverso un tubo da giardino schiacciato. La velocità sale alle stelle, il flusso laminare crolla in violenta turbolenza e si sviluppano massicce cadute di pressione attraverso la gola della porta. Questa limitazione converte la preziosa potenza idraulica direttamente in calore distruttivo, rallenta le corse di estensione rapide e può persino innescare cavitazione localizzata o scoppio della guarnizione per contropressione durante la retrazione per gravità ad alta velocità.
Ottenere il corretto dimensionamento della porta non significa semplicemente abbinare qualsiasi maschio di filettatura si trovi nel magazzino degli attrezzi. È necessario bilanciare la velocità del fluido su ogni linea operativa per garantire un'erogazione di potenza silenziosa, efficiente dal punto di vista energetico e senza perdite.
La velocità del fluido determina se l'olio scorre uniformemente in linee di flusso parallele (flusso laminare) o agita violentemente con elevata resistenza all'attrito (flusso turbolento). I costruttori di apparecchiature industriali e mobili seguono rigide linee guida sulla velocità nei diversi rami del circuito:
| Ramo di circuito/tipo di linea | Velocità consigliata (m/s) | Velocità consigliata (piedi/s) |
|---|---|---|
| Linee di aspirazione della pompa | da 0,5 a 1,2 m/sec | da 2,0 a 4,0 piedi/s |
| Linee di ritorno (bassa pressione) | da 1,5 a 2,5 m/sec | da 5,0 a 8,0 piedi/s |
| Linee di pressione continue | da 3,0 a 5,0 m/s | da 10,0 a 16,0 piedi/s |
| Linee intermittenti ad alto flusso | Fino a 6,0 m/s | Fino a 20,0 piedi/s (servizio breve) |
| Gole del porto del cilindro | da 3,5 a 5,5 m/sec | da 12,0 a 18,0 piedi/s |
Incilindri a semplice effetto e doppio effetto, l'olio che esce dall'estremità del tappo durante il flusso di retrazione viene moltiplicato per il rapporto dell'area (spesso da 1,5:1 a 2:1). Se una pompa eroga 30 GPM nella cavità dell'asta, **da 45 a 60 GPM fuoriescono dalla porta all'estremità del cappuccio. Se la porta del tappo fosse dimensionata solo per una portata di alimentazione di 30 GPM, le velocità della linea di ritorno possono superare i 25 piedi/s, creando una massiccia contropressione che contrasta la corsa di retrazione e surriscalda l'intero sistema.
Utilizzare la seguente tabella di riferimento rapido per selezionare la dimensione minima consigliata della porta del cilindro in base al picco di flusso istantaneo in entrata o in uscita dalla porta:
| Portata (GPM) | Portata (l/min) | Filettatura diritta SAE Borchia O-Ring (ORB) | Flangia SAE a 4 bulloni (codice 61/codice 62) |
|---|---|---|---|
| Da 1 a 5 GPM | da 4 a 19 l/min | SAE n. 4 (16/7-20) | Non applicabile |
| Da 5 a 12 GPM | da 19 a 45 l/min | SAE n. 6 (16-18 settembre) | Non applicabile |
| Da 12 a 22 GPM | da 45 a 83 l/min | SAE n. 8 (3/4-16) | Flangia 1/2" Codice 61 |
| Da 22 a 38 GPM | da 83 a 144 l/min | SAE n. 10 (7/8-14) | Flangia 3/4" Codice 61 |
| Da 38 a 55 GPM | Da 144 a 208 l/min | SAE n. 12 (1-1/16-12) | Flangia 1" Codice 61 |
| Da 55 a 90 GPM | Da 208 a 340 l/min | SAE n. 16 (1-5/16-12) | 1-1/4" Codice 61/62 |
| Da 90 a 150 GPM | Da 340 a 568 l/min | SAE n. 20 (1-5/8-12) | 1-1/2" Codice 61/62 |
| 150+ GPM | 568+ l/min | Blocco collettore personalizzato | Da 2" a 3" Codice 62 |
[SAE ORB (Bottone O-Ring)] ===> Guarnizione elastomerica radiale a perdita zero; preferito fino a 5.000 psi
[ Flangia SAE a 4 bulloni] ===> Resistente agli urti e alle vibrazioni; ideale per porte ad alto flusso >1".
[BSPP (filettatura G)] ===> Faccia piana dell'anello di tenuta incollato; standard ISO globale al di fuori del Nord America
[ NPTF (tubo conico)] ===> Incuneamento metallo su metallo; soggetto a stress cracking e perdite ad alta pressione
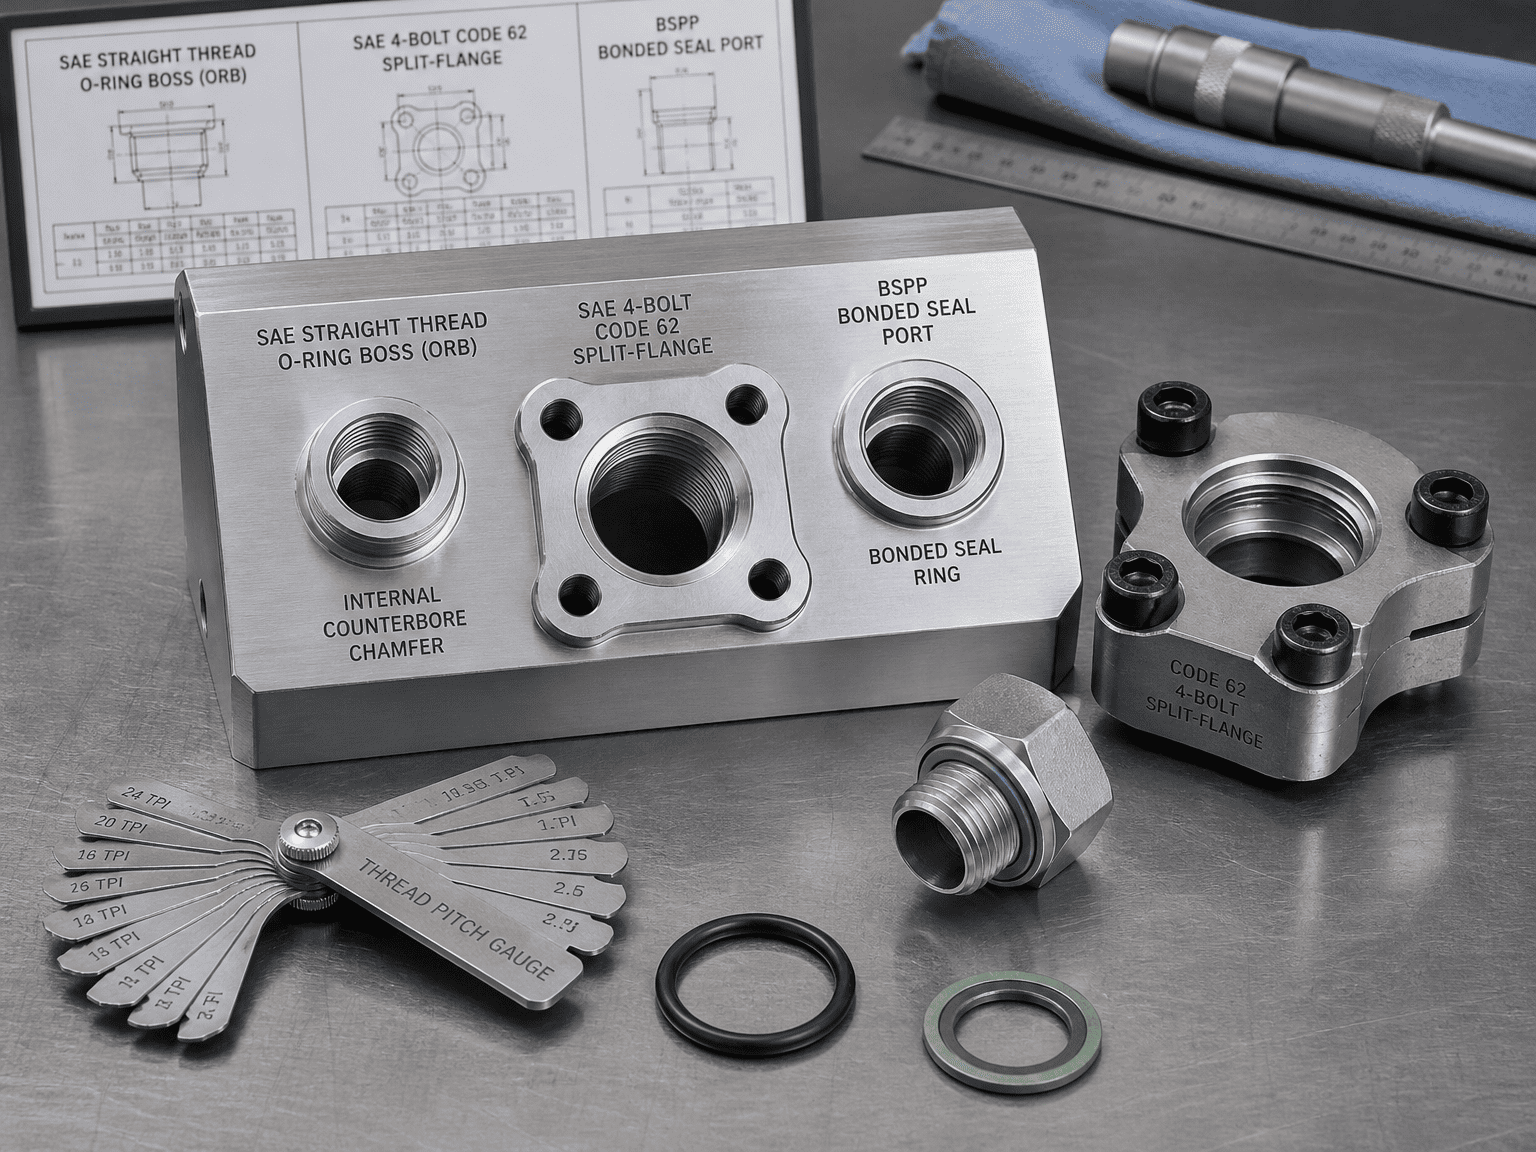
Come sigilla: le filettature parallele diritte UN/UNF forniscono una forza di serraggio meccanica, mentre un O-ring elastomerico si inserisce in uno smusso interno lavorato a macchina.
Perché gli OEM lo preferiscono: elimina il rischio di cricche da serraggio eccessivo, consente l'orientamento del gomito regolabile a 90 gradi con dadi di bloccaggio e mantiene in modo affidabile pressioni fino a 5.000 psi (345 bar) senza trafilamenti.
Come sigilla: una pesante flangia divisa o prigioniera fissa una testa a flangia piatta contenente un O-ring frontale direttamente contro ilcilindro idraulicocorpo con quattro bulloni ad alta resistenza grado 8.
Migliori applicazioni: essenziale per porte di dimensioni pari o superiori a 1 pollice su escavatori minerari pesanti, presse per rottami di grande tonnellaggio e gru mobili. Resiste a intense pulsazioni meccaniche della linea e consente collegamenti di linea compatti senza interferenze con l'oscillazione della chiave.
Come sigilla: filettature parallele con un anello di tenuta elastomerico (rondella Dowty) o un O-ring trattenuto contro una superficie piana laccata.
Migliori applicazioni: lo standard internazionale dominante per le apparecchiature commerciali europee, asiatiche e di esportazione, che offre una tenuta affidabile a perdite zero equivalente a SAE ORB.
La modalità di guasto: le filettature coniche dei tubi si basano sulla deformazione del metallo lungo il fianco della filettatura. Sotto l'espansione termica, i picchi di pressione e le vibrazioni, la droga del tubo viene lavata via, causando perdite. Un serraggio eccessivo dei raccordi conici incunea la sporgenza della porta verso l'esterno, spaccando spesso i cappucci terminali saldati del cilindro.
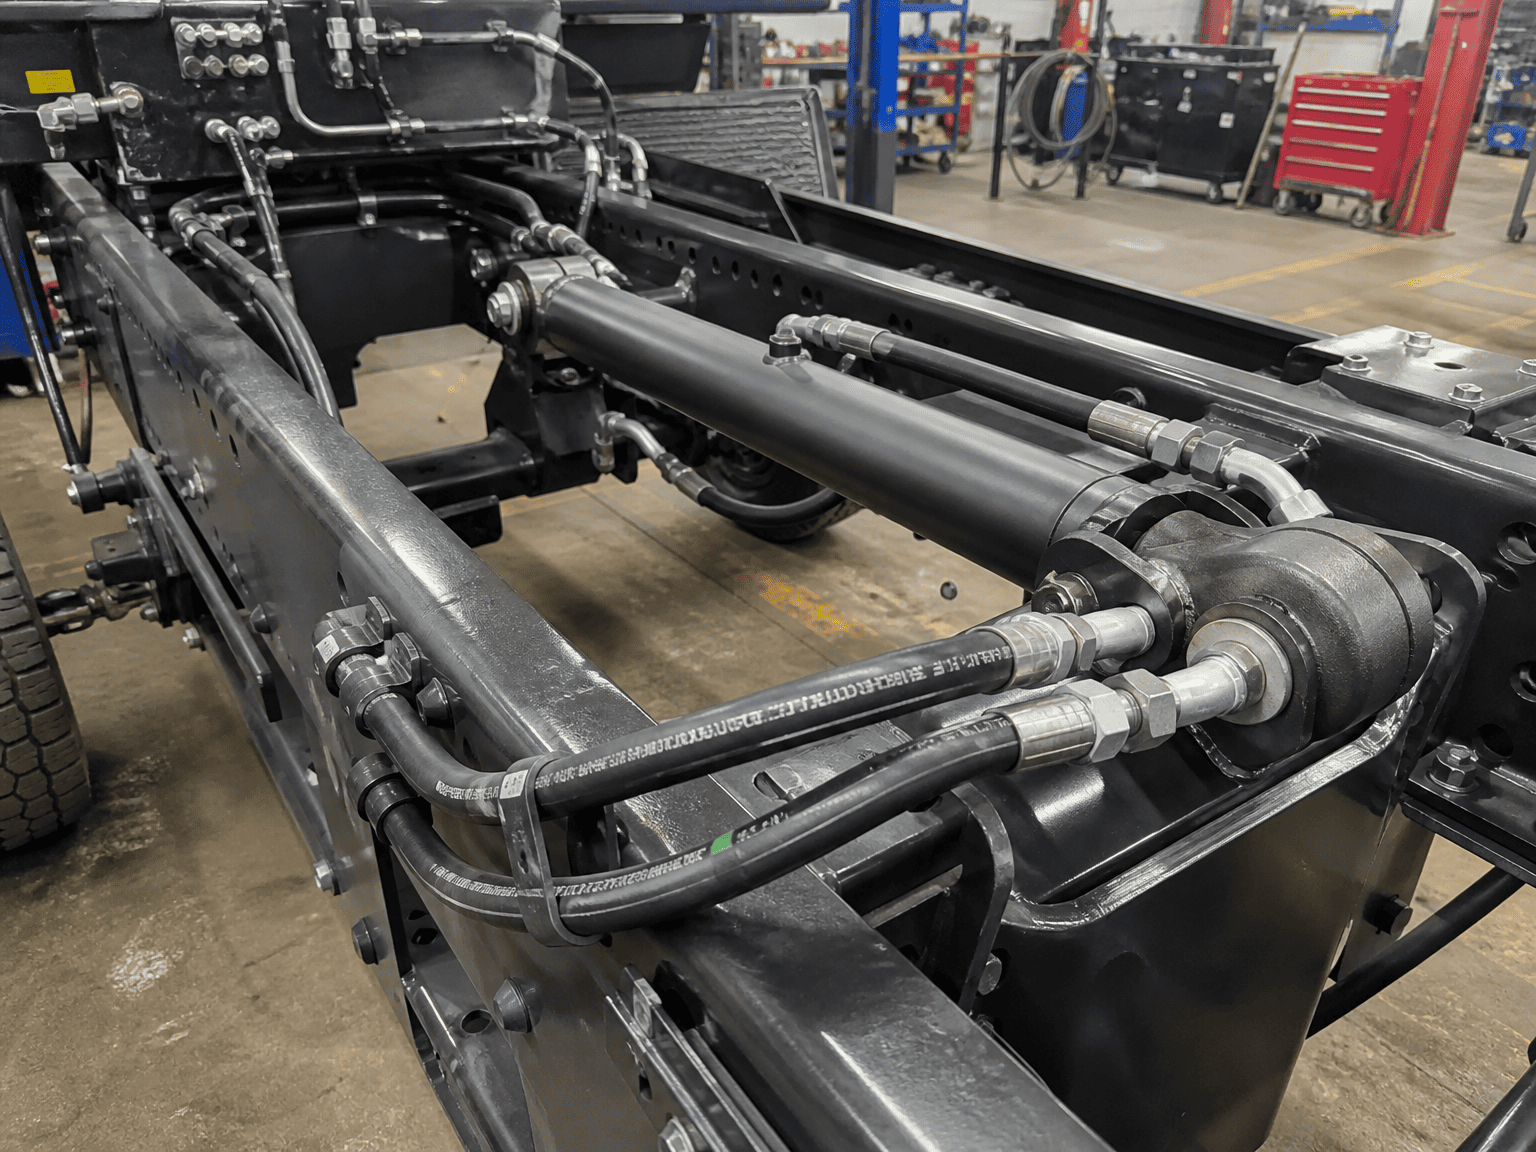
Anche se la dimensione della filettatura della porta corrisponde al diagramma di flusso, i difetti della geometria interna possono comunque rallentare il cilindro:
Le raccomandazioni sulla velocità e sul dimensionamento delle porte contenute in questa guida rappresentano le migliori pratiche ingegneristiche standard del settore. Per applicazioni che coinvolgono servocicli ad alta frequenza, fluidi acqua-glicole o cicli di lavoro gravosi, consultare gli specialisti di ingegneria HCIC per la fluidodinamica computazionale completa (CFD) e l'ottimizzazione del collettore.
HCIC progetta cilindri idraulici personalizzati ad alte prestazioni, blocchi collettori integrati e centraline idrauliche per costruttori di apparecchiature mobili e industriali in tutto il mondo.