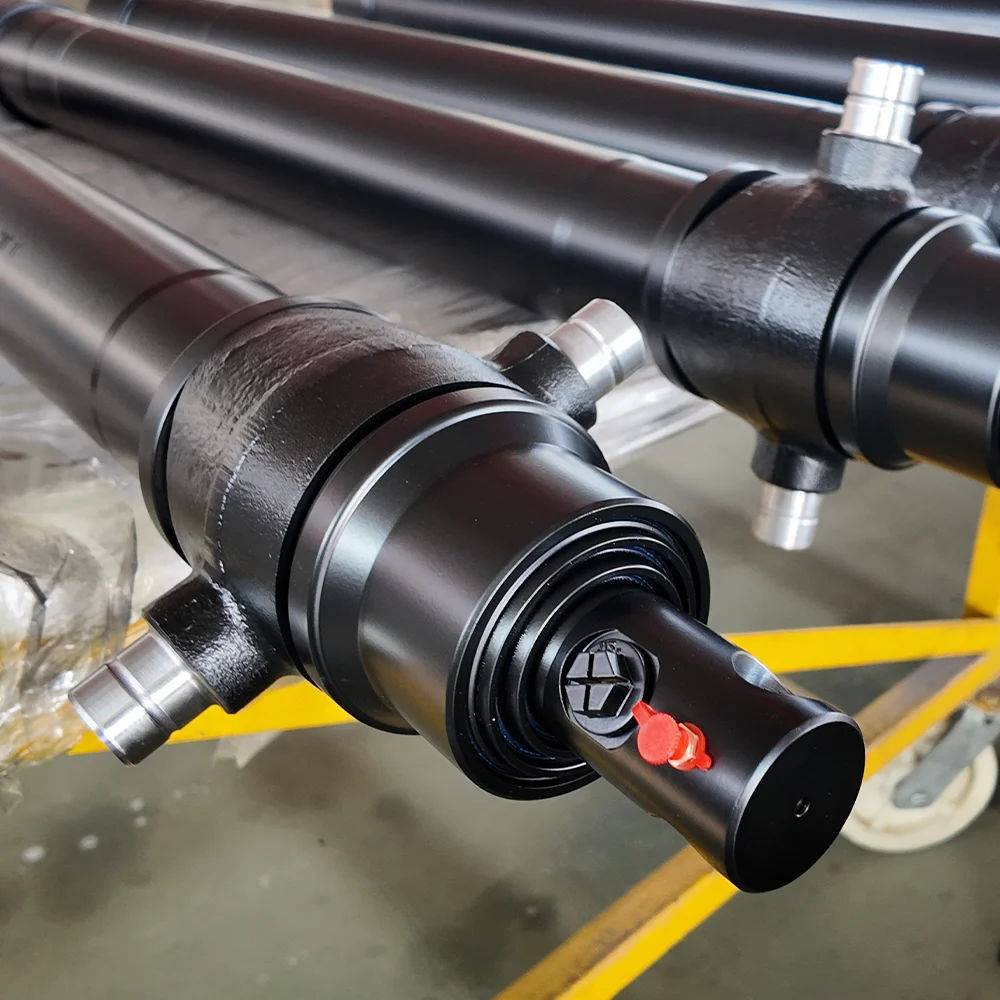
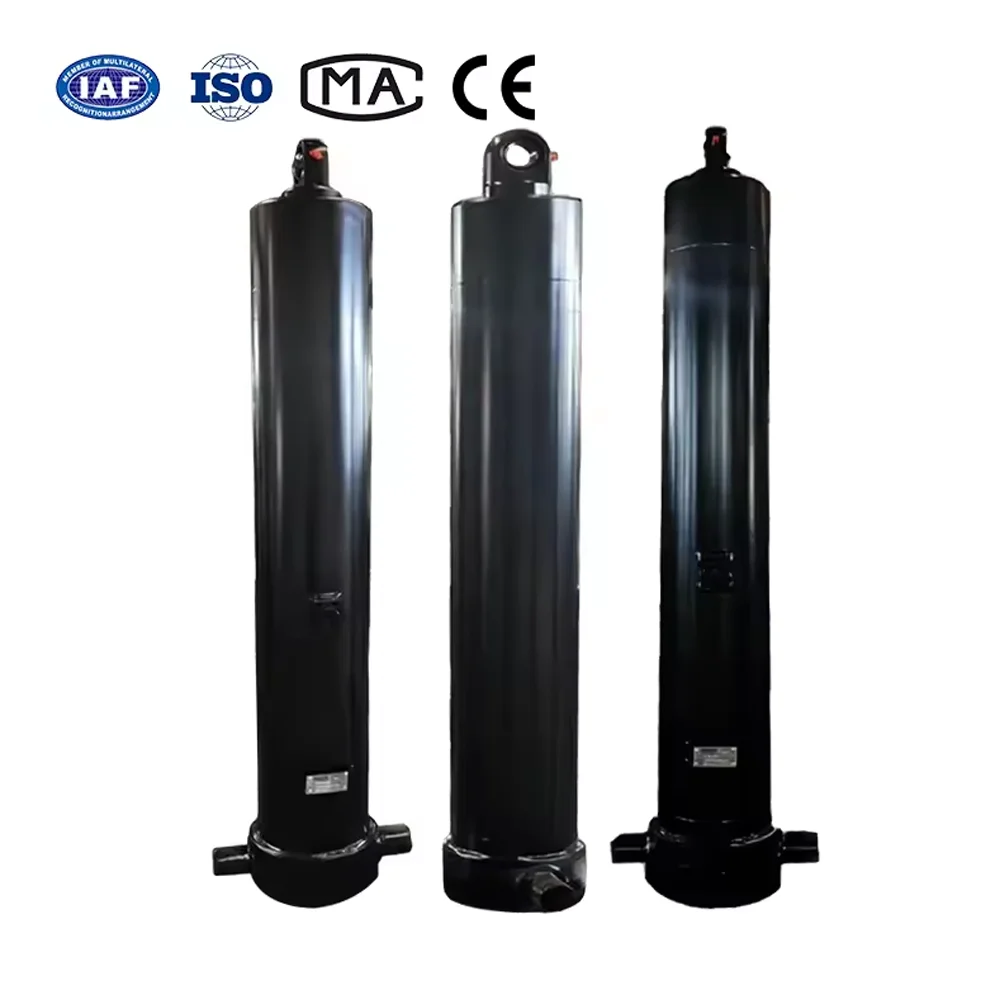


Sebbene il passaggio ai fluidi resistenti al fuoco elimini catastrofici incendi in officine e miniere, ha innescato un'ondata inaspettata di guasti prematuri ai cilindri idraulici sul campo. I supervisori della manutenzione della flotta e i costruttori di macchine OEM riferiscono che i cilindri standard, che funzionano perfettamente con olio minerale, subiscono lo scoppio completo della guarnizione dello stelo, un funzionamento viscoso del cilindro e un bypass interno del pistone in sole 250-500 ore di funzionamento dopo il cambio del fluido.
| Classificazione dei fluidi | Base chimica e composizione | Temperatura operativa e sicurezza |
|---|---|---|
| ISO HFA/HFB | Emulsioni ad alto contenuto di acqua (dal 5% al 40% di olio in acqua) | Massimo 55°C; estrema resistenza al fuoco ma scarso potere lubrificante a pressioni elevate |
| ISO HFC (più comune) | Soluzione di acqua-glicole (dal 35% al 45% di acqua nel polimero) | massimo 60°C; non infiammabile; soggetto ad attacco idrolitico sugli uretani |
| ISO HFDU (alte prestazioni) | Esteri di polioli sintetici (anidro/senza acqua) | Fino a 120°C; biodegradabile con eccellente potere lubrificante; attacca NBR |
| ISO HFD-R (Aviazione estrema) | Esteri fosforici (base di fosforo sintetico) | Massimo 150°C; grave attacco chimico su tutte le guarnizioni industriali standard |
Quando un mobile standard o industrialecilindro idraulicofallisce sui fluidi resistenti al fuoco, le autopsie di smontaggio rivelano due distinti percorsi di degradazione chimica:
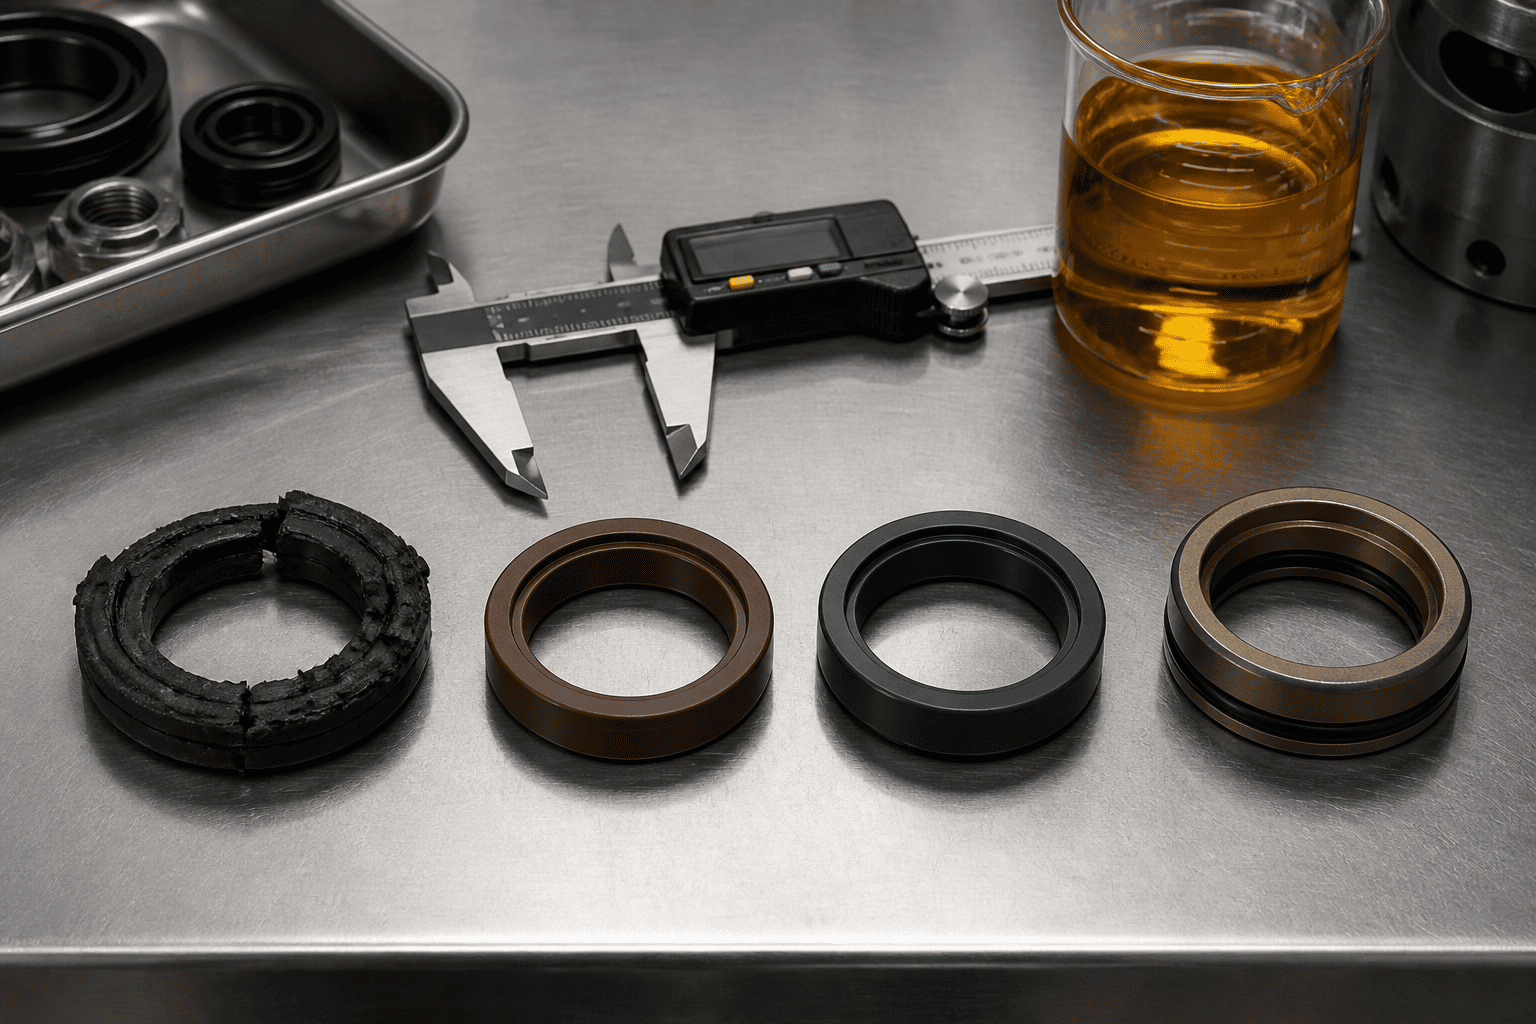
I cilindri mobili standard fanno molto affidamento sulle guarnizioni dello stelo con coppa a U in poliuretano termoplastico (TPU) grazie alla loro superiore resistenza all'abrasione contro la sabbia stradale. Tuttavia, quando esposte a fluidi acqua-glicole a una temperatura superiore a 50°C, le molecole d'acqua rompono le catene molecolari di estere/etere all'interno del polimero poliuretanico. Nel giro di poche settimane, il resistente materiale di tenuta perde la sua elasticità alla trazione, trasformandosi in una pasta morbida e friabile che scorre oltre la ghiandola sotto pressione.
Quando gli operatori passano agli esteri di polioli sintetici (HFDU) senza reimballare i cilindri, le guarnizioni standard dei pistoni in nitrile (NBR) e dei tubi statici vengono sottoposte ad un'estrazione aggressiva del plastificante. Il fluido rimuove gli agenti ammorbidenti dalla gomma, provocando un rigonfiamento della guarnizione di oltre il 18% in volume. La guarnizione rigonfia si incastra saldamente nella scanalatura della premistoppa, provocando un attrito estremo, vibrazioni dell'asta ed eventuali strappi di taglio frastagliati lungo il labbro di tenuta.
Per raggiungere oltre 10.000 ore di durata operativa con fluidi resistenti al fuoco ISO 12922, l'ingegneria HCIC specifica tre configurazioni avanzate di guarnizioni elastomeriche e termoplastiche:
| Grado del materiale di tenuta | ISO VG 46 Minerale | ISO HFC (Acqua-Gly) | ISO HFDU (estere di poliolo) |
|---|---|---|---|
| TPU standard (coppa a U) | Eccellente (10.000 ore) | GUASTO RAPIDO (300h) | Scarso / Gonfiore (800 ore) |
| Nitrile NBR standard | Eccellente (8.000 ore) | Moderato (2.000 ore) | INDURIMENTO RAPIDO (500h) |
| Speciale HNBR | Eccellente (12.000 ore) | Buono (6.000 ore) | Eccellente (10.000 ore) |
| Fluoroelastomero (FKM) | Eccellente (10.000 ore) | Marginale / Temp-Dip | SUPERIORE (12.000+ore) |
| PTFE caricato bronzo | Eccellente (15.000 ore) | SUPERIORE (15.000 ore) | SUPERIORE (15.000 ore) |
Per i circuiti di esteri sintetici che funzionano a temperature elevate (fino a 110°C), gli elastomeri fluorocarburici FKM originali forniscono totale inerzia chimica. A differenza del Viton-A commerciale standard, l'HCIC utilizza formulazioni Viton-B o Viton-GF polimerizzate con perossido che resistono ai sottoprodotti della degradazione acida con l'invecchiamento degli esteri.
HNBR colma il divario per i sistemi acqua-glicole. Idrogenando la struttura polimerica, l'HNBR elimina le vulnerabilità del doppio legame, resistendo alla degradazione dell'acqua e mantenendo la resistenza meccanica richiesta per i rifiuti mobili ad alto ciclo e i cilindri di tunneling.
Poiché gli acqua-glicoli forniscono uno spessore del film lubrificante limite inferiore rispetto agli oli minerali, i labbri di tenuta elastomerici subiscono un attrito a secco maggiore contro le aste cromate. La sostituzione delle coppe a U standard con guarnizioni a gradino in PTFE riempite di bronzo o di carbonio supportate da energizzatori O-ring in FKM riduce l'attrito di rottura del 65%, eliminando lo stick-slip del cilindro.
Prima di convertire un parco macchine esistente o di specificarne di nuovicilindri idrauliciper ambienti fluidi resistenti al fuoco, verificare questi quattro punti di controllo tecnici:
Le classificazioni dei fluidi e le linee guida sulla compatibilità dei materiali sopra citate sono conformi agli standard ISO 12922 e ISO 6072. Poiché gli additivi per fluidi brevettati differiscono tra i produttori di olio, eseguire sempre un test di rigonfiamento e immersione in trazione elastomerica di 72 ore prima di conversioni di massa della flotta.
Aggiornamento di macchinari per acciaierie, attrezzature per miniere sotterranee o presse per fonderia agli standard di resistenza al fuoco ISO 12922?
Contatta il team di ingegneri specializzati di HCIC con il tipo di fluido (HFC, HFDU o HFD-R), la pressione di esercizio e le temperature di esercizio ambientali. Forniamo file di passaggi CAD 3D entro 24 ore, pacchetti di guarnizioni FKM/HNBR personalizzati e cilindri sostitutivi completi testati in fabbrica, progettati per garantire la conformità alla sicurezza antincendio senza tempi di inattività.