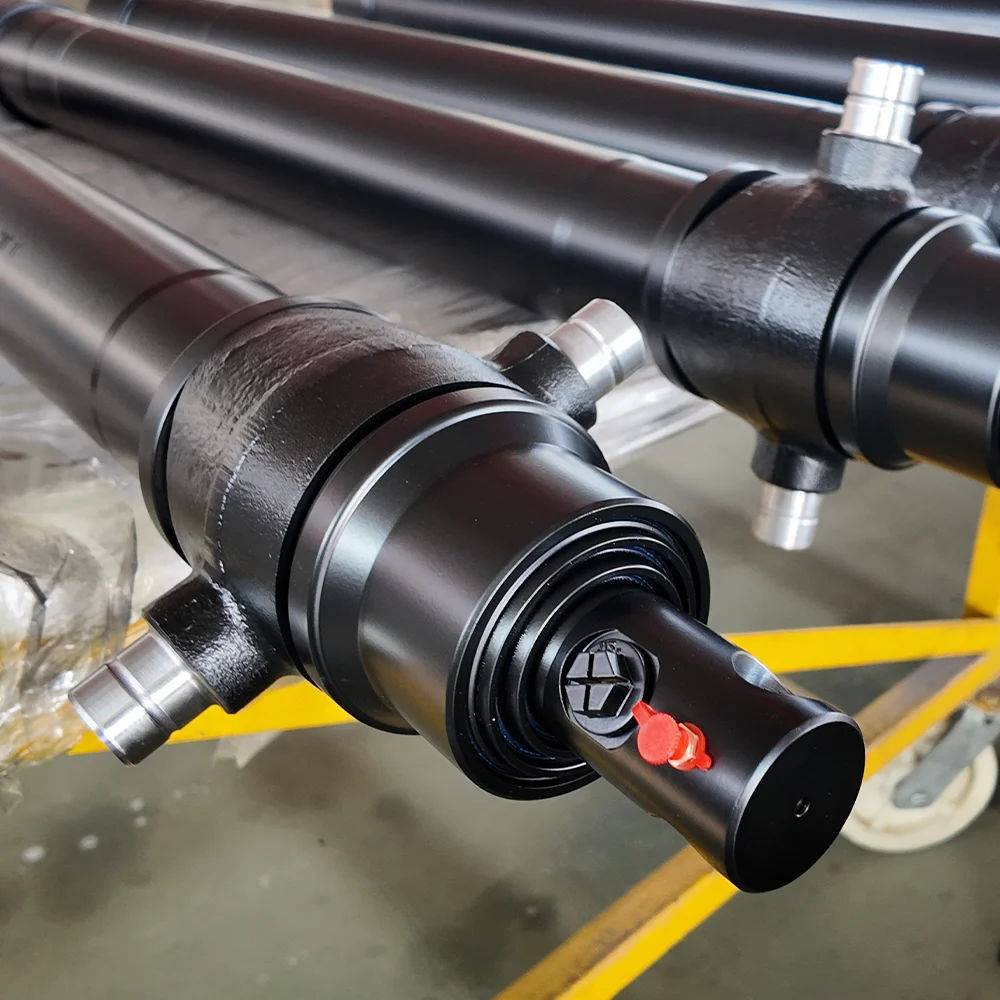
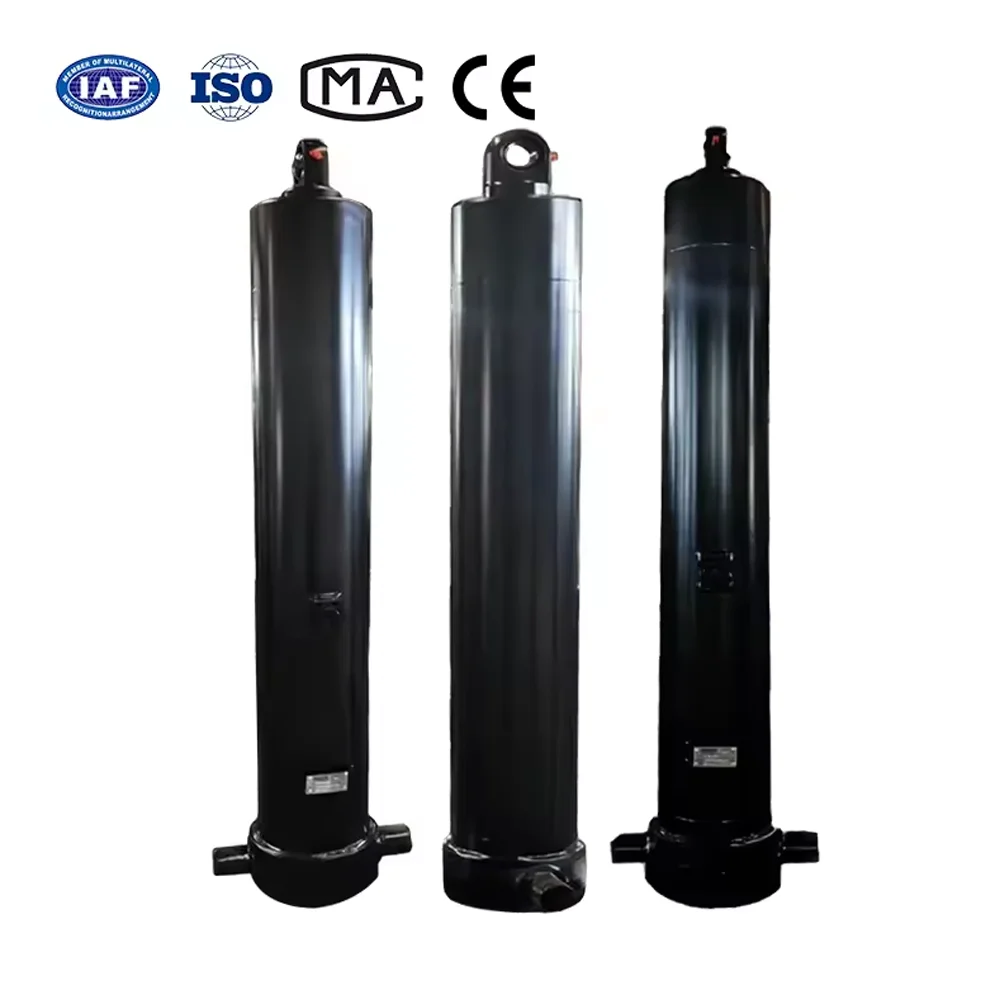


Quando i tecnici sul campo sospettano un guasto alla guarnizione interna del pistone, il test standard in officina consiste nel toccare il fondo del cilindro a corsa completa, pressurizzare la porta e ispezionare la porta opposta per eventuali perdite di olio. Nelle bombole gonfiate, questo test produce costantemente risultati falsi negativi:
| Posizione | Distanza | Misurazione del foro | Nota |
|---|---|---|---|
| Tappo di base | 0 mm | 100,02 mm | Specifiche nominali |
| A metà corsa | 500mm | 100,48 mm | Zona di rigonfiamento +0,46 mm |
| Ghiandola di testa | 1000 mm | 100,03 mm | Specifiche nominali |
Perché ilcilindro idraulicoLa canna è strutturalmente rinforzata su entrambe le estremità dalla pesante base in acciaio forgiato e dal premistoppa filettato, il cerchio permanente si concentra quasi esclusivamente nella sezione centrale non supportata della canna.
1. Picchi di impatto cinetico inerziale:Una benna di un escavatore che colpisce il granito alla massima velocità di rotazione provoca un picco di pressione di decelerazione istantanea che supera i limiti di fessurazione della valvola di sicurezza principale del sistema prima che l'otturatore della valvola possa spostarsi fisicamente per aprirsi.
2. Onde d'urto di decompressione:Nelle presse idrauliche e nei cilindri di compattazione ad alto tonnellaggio, il rapido spostamento della valvola scatena onde acustiche di decompressione del fluido che martellano il diametro interno del tubo.
3. Metallurgia dei tubi scadente:Utilizzo di tubi commerciali standard in acciaio al carbonio trafilati a freddo con un basso limite di snervamento (sotto 350 MPa) invece di acciaio legato ad alta resistenza (più di 520 MPa di snervamento).
4. Tolleranza eccessiva per la levigatura del tubo: La levigatura eccessiva di un tubo del cilindro già usurato per rimuovere segni profondi riduce lo spessore rimanente della parete del tubo al di sotto dei margini minimi di sicurezza tecnica.
Per diagnosticare in modo definitivo il rigonfiamento della canna durante gli smontaggi delle officine, i meccanici devono mappare la geometria del foro interno su più intervalli di corsa anziché misurare solo le estremità dei tubi facilmente accessibili:
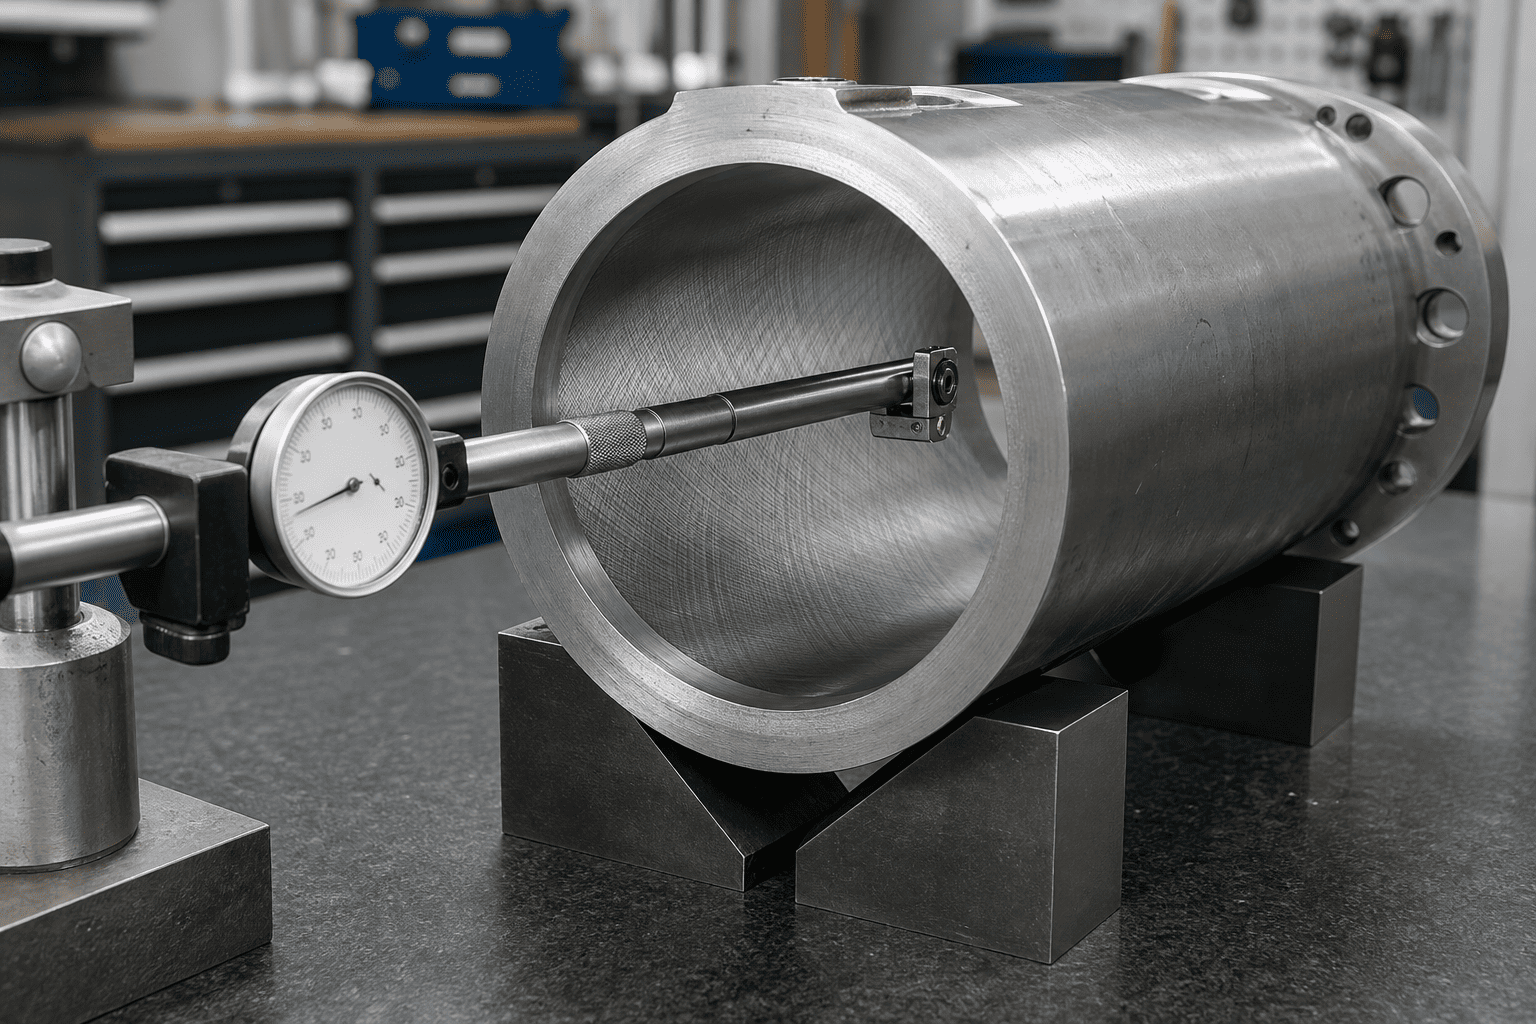
| Posizione | Distanza | Misurazione del foro | Nota |
|---|---|---|---|
| Tappo di base | 0 mm | 100,02 mm | Specifiche nominali |
| A metà corsa | 500mm | 100,48 mm | Zona di rigonfiamento +0,46 mm |
| Ghiandola di testa | 1000 mm | 100,03 mm | Specifiche nominali |
Per prevenire il rigonfiamento dei barili nei circuiti idraulici sottoposti ad urti elevati è necessario passare dai tubi DOM in carbonio standard agli acciai legati senza saldatura ad alta resistenza:
| Grado del tubo | Classificazione dei materiali | Limite di snervamento minimo | Resistenza ai picchi di shock |
|---|---|---|---|
| AISI1020/1026 | Carbonio trafilato a freddo standard | 290 – 340MPa | Scarso (incline al gonfiaggio sotto i picchi di 4.000 psi) |
| St52-3/E355 | Acciaio strutturale microlegato | 450 – 520MPa | Moderato (benchmark industriale mobile standard) |
| 27SiMn/30CrMo | Acciaio legato raffreddato e temperato | 620 – 780MPa | Superiore (resiste agli shock minerari dinamici di oltre 8.000 psi) |
| 4140 Cromo-Molibdeno | Acciaio legato ad alta durezza | 850 – 950MPa | Extreme Duty (accessori per demolizione e presse per forgiatura) |
Oltre alla selezione delle leghe ad alto rendimento, le linee guida ingegneristiche per carichi pesanti richiedono di specificare i rapporti delle pareti pesanti in cui il diametro esterno del tubo è almeno da 1,25 a 1,35 volte il diametro nominale del foro nelle apparecchiature mobili ad alto impatto.
Hai a che fare con una perdita inspiegabile della forza di strappo a metà corsa o con un rigonfiamento della canna in attrezzature per impieghi gravosi?
Consultare il team di ingegneri specializzati nella progettazione idraulica di HCIC. Forniamo gruppi di cilindri in lega ad alto rendimento e a pareti spesse, progettati con tubi senza saldatura certificati 27SiMn/4140, fori raschiati e bruniti di precisione e verifica CAD completa per macchinari mobili e industriali per impieghi gravosi in tutto il mondo.