Si parla spesso di contaminazione idraulica dopo che una valvola si è bloccata, una pompa diventa rumorosa o un cilindro inizia a muoversi in modo non uniforme. A quel punto, il fluido non è più solo un dettaglio di manutenzione. È diventata la prova che il sistema non è stato controllato in una fase precedente.
Per le apparecchiature OEM, la pulizia inizia prima della messa in servizio. L'olio nuovo può richiedere la filtrazione prima dell'uso. Tubi flessibili, raccordi, serbatoi e componenti lavorati possono introdurre particelle. Uno sfiatatoio, un coperchio di accesso o una porta aperta possono consentire l'ingresso di contaminanti durante il servizio. L'usura all'interno del sistema può quindi creare più particelle e farle circolare attraverso spazi sensibili.
Per un team OEM, la pulizia è più utile quando viene trattata come un requisito di progettazione e accettazione, non come un’istruzione generale per “mantenere l’olio pulito”. Una specifica utile identifica il metodo di reporting, il punto di campionamento, la parte responsabile e l'azione da intraprendere quando il risultato è al di fuori del limite concordato.
Questo articolo spiega la logica ingegneristica senza assegnare un obiettivo di pulizia universale. L’obiettivo corretto dipende dal componente più sensibile alla contaminazione, dal circuito idraulico, dal fluido, dal ciclo di lavoro e dalle istruzioni del produttore del componente.
La norma ISO 4406 segnala la contaminazione da particelle solide utilizzando tre numeri di codice. La guida agli standard di contaminazione di Parker identifica le tre fasce dimensionali come particelle superiori a 4 μm(c), superiori a 6 μm(c) e superiori a 14 μm(c). Il codice si basa sul numero di particelle in un volume definito di fluido, non sull'aspetto visivo dell'olio.
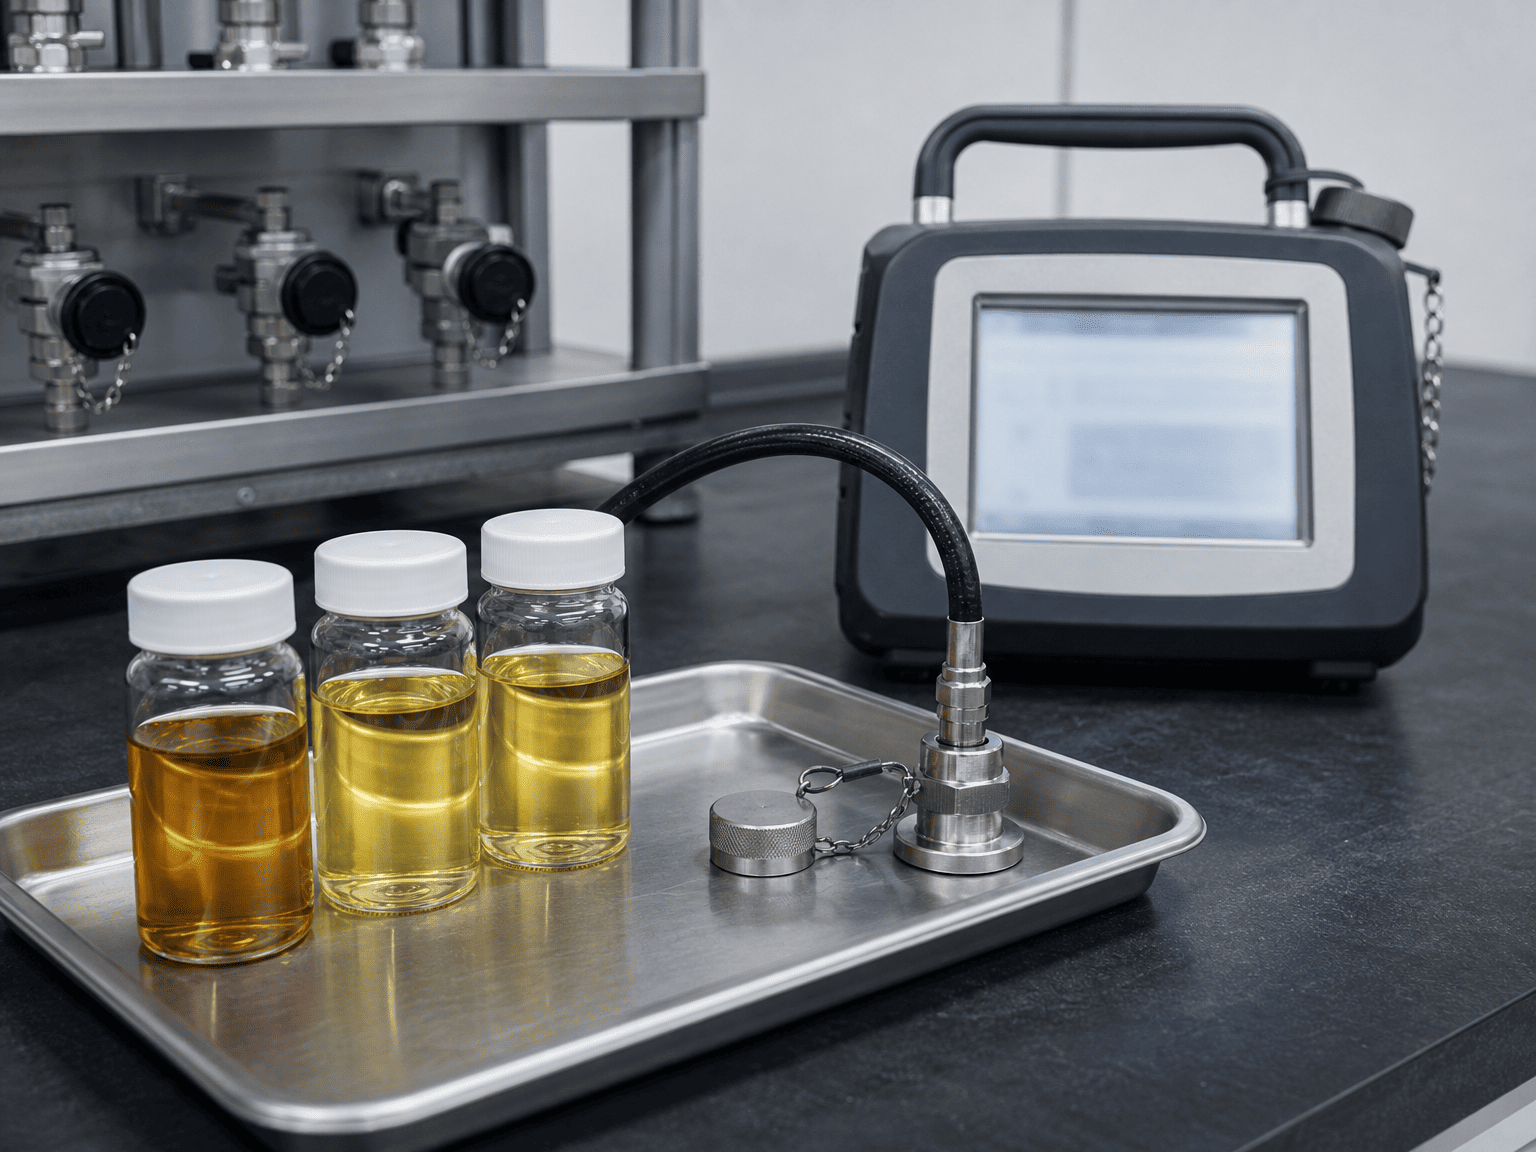
Questa distinzione è importante. L'olio può apparire limpido e contenere ancora particelle rilevanti per valvole, pompe, guide e guarnizioni. Al contrario, un risultato del conteggio delle particelle non costituisce una diagnosi completa del sistema idraulico. Il risultato descrive solo il campione ottenuto secondo il metodo e le condizioni di prova indicati.
I numeri di codice sono bande di pulizia logaritmica. Una modifica di un codice non è una piccola variazione lineare nella popolazione delle particelle. Gli acquirenti dovrebbero quindi evitare di considerare 18/16/13 come un'etichetta decorativa o di confrontare due rapporti senza controllare il metodo di test, la base di calibrazione, la posizione del campione e la data.
Parker dimostra inoltre che i codici di contaminazione accettabili variano in base al tipo di sistema e alla sensibilità dei componenti. Ad un circuito a bassa pressione con grandi spazi liberi non possono essere assegnate le stesse aspettative di pulizia di un sistema proporzionale o servocomandato ad alte prestazioni. Le specifiche devono provenire dalla progettazione del sistema piuttosto che da una generica tabella Internet.
Un fusto di consegna o un serbatoio per prodotti sfusi può contenere particelle derivanti dalla produzione, dal trasporto, dalle apparecchiature di trasferimento o dalla movimentazione. Il “nuovo petrolio” descrive il suo status commerciale; non dimostra automaticamente che soddisfi il livello di pulizia richiesto dalla macchina.
La procedura di ricevimento dovrebbe identificare il grado del fluido, il lotto del fornitore, le condizioni di conservazione e il metodo di filtraggio utilizzato prima del riempimento. Se un obiettivo di pulizia fa parte delle specifiche di acquisto, il risultato deve essere collegato a un campione e a un metodo di prova documentato.
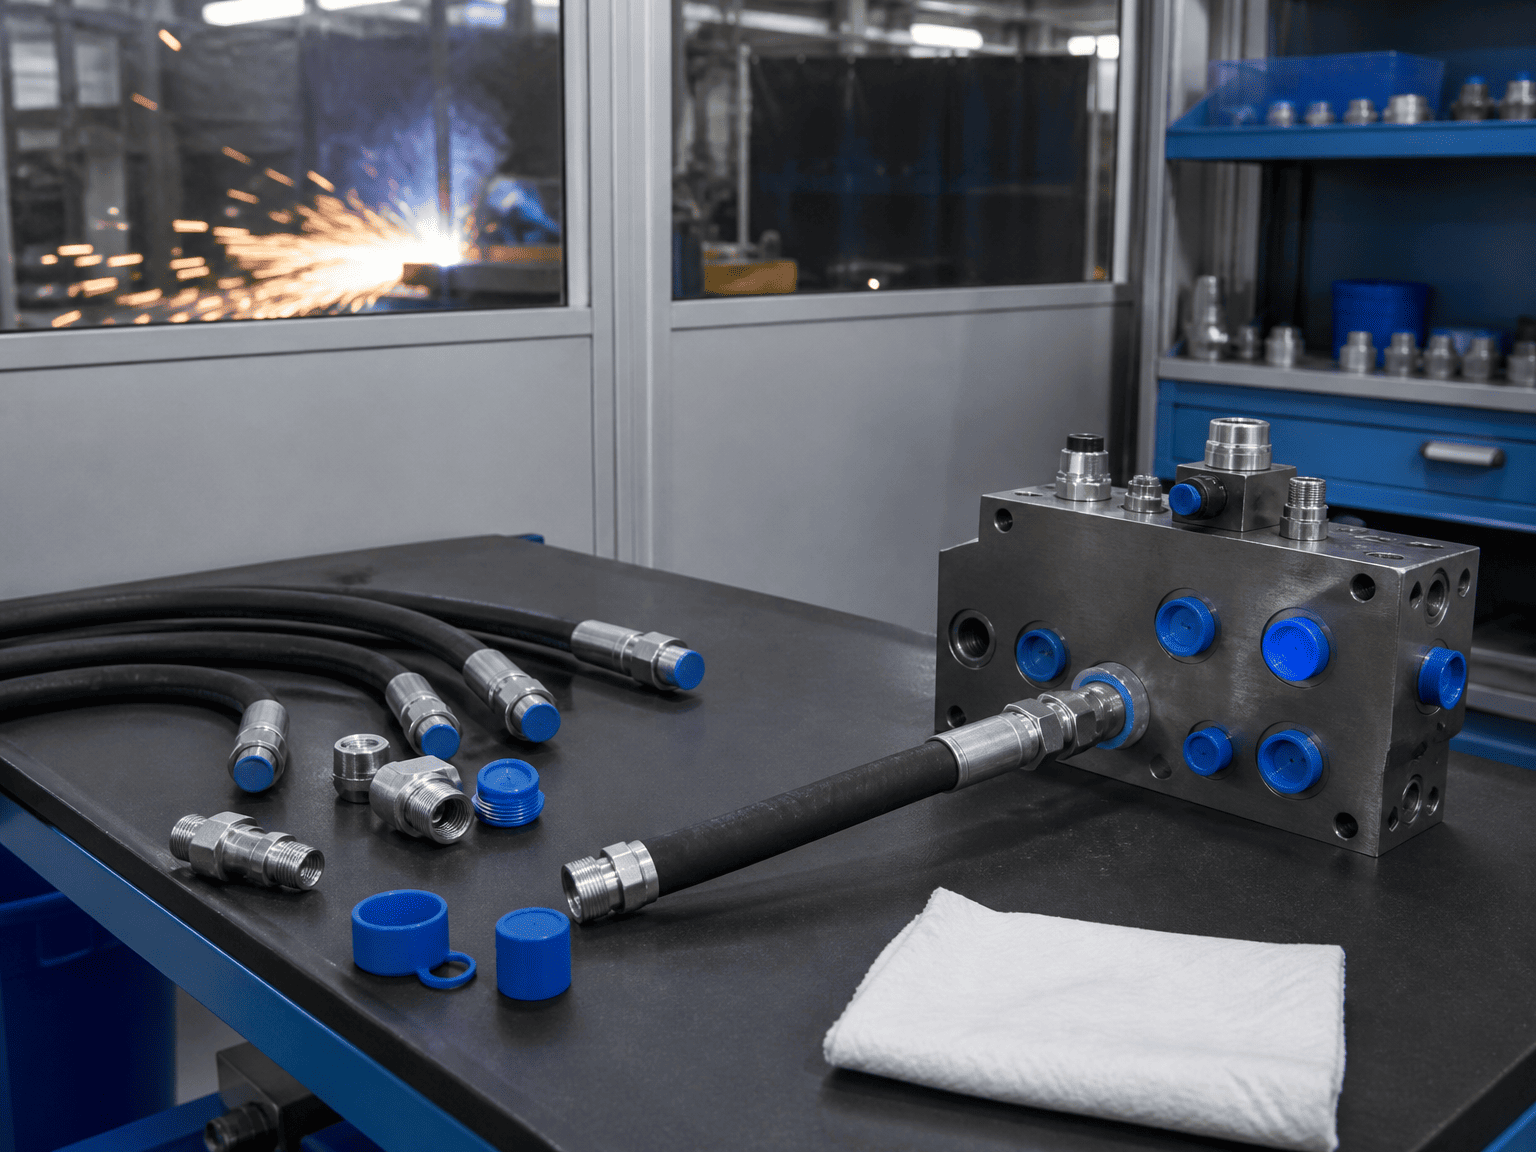
Taglio, filettatura, svasatura, saldatura, molatura e lavorazione meccanica possono lasciare trucioli, bave, scaglie o polvere vicino ai collegamenti idraulici. Un tubo può sembrare pulito dall'esterno mentre trasporta particelle provenienti dal processo di produzione o taglio. Cappucci e tappi possono anche diventare fonti di contaminazione quando vengono conservati su un banco sporco e poi installati.
Pulire non è la stessa cosa che pulire l'esterno di una parte. L'interno dei tubi, dei collettori, delle tubazioni e dei raccordi deve essere considerato prima della chiusura del circuito.
Ogni serbatoio respira al variare del livello del fluido e della temperatura. Una disposizione inadeguata dello sfiatatoio può consentire l'ingresso di polvere o umidità sospesa nell'aria. Bocchettoni di riempimento aperti, tappi mancanti e coperchi di accesso sporchi creano rischi simili durante la manutenzione.
Il layout dovrebbe rendere il servizio di routine pulito e controllato. I filtri di sfiato, i punti di riempimento protetti e i coperchi di accesso sigillati non sono aggiornamenti estetici; fanno parte del confine di controllo della contaminazione.
Usura, cavitazione, superfici danneggiate, degrado dei tubi flessibili e stress dei componenti possono creare particelle dopo la messa in servizio. Un filtro può rimuovere parte di questo materiale, ma la filtrazione non può sostituire la diagnosi. Un improvviso aumento del numero di particelle dovrebbe innescare una revisione della fonte, non solo un cambio del filtro.
Un test preciso su un campione inadeguato costituisce ancora una base inadeguata per una decisione. Il campionamento dovrebbe essere pianificato in un luogo che rappresenti la condizione del fluido da valutare.
Per un test di accettazione OEM, definire quanto segue prima di riempire la macchina:
- Punto di campionamento e se è a monte o a valle della filtrazione
- Temperatura del fluido e stato operativo durante il campionamento
- Procedura di lavaggio richiesta per la connessione di campionamento
- Requisiti di bottiglia, tubo e raccordo puliti
- Standard di prova, base di calibrazione e metodo di laboratorio o strumentale
- Numero di campioni e requisiti di ripetibilità
- Persona responsabile della registrazione del risultato e dell'approvazione del rilascio
Un campione prelevato da un angolo tranquillo del serbatoio potrebbe non rappresentare il fluido che si muove attraverso una valvola. Anche un campione prelevato immediatamente dopo aver disturbato il sistema può mostrare una condizione temporanea. Insieme al risultato devono essere registrati il punto di campionamento, i tempi e lo stato della macchina.
Per un'indagine sulla sostituzione di una bombola o un servizio, il campione deve essere collegato all'evento in esame. Registrare le ore della macchina, la manutenzione recente, le sostituzioni dei filtri, il rumore insolito, le condizioni di temperatura e il componente che ha attivato l'ispezione. Un conteggio delle particelle senza contesto operativo è difficile da interpretare.
È necessario rivedere le specifiche del filtro insieme al flusso, alla pressione, al comportamento del bypass, alla capacità di trattenere lo sporco, all'accesso per la sostituzione dell'elemento e alla sensibilità alla contaminazione del circuito. Il numero nominale più piccolo di micron non è automaticamente la risposta migliore.
La revisione del progetto dovrebbe chiedere:
1. Dove è più probabile che entri la contaminazione?
2. Quale componente ha il gioco interno più piccolo o più sensibile?
3. Il filtro protegge il componente durante le condizioni di flusso normale, avvio a freddo e bypass?
4. Il team di manutenzione è in grado di identificare un elemento bloccato prima che il percorso di bypass diventi il percorso normale?
5. Il filtro è accessibile senza aprire il sistema ad un ambiente non controllato?
6. La disposizione della linea di ritorno, della linea di pressione o di filtraggio offline corrisponde all'effettivo rischio di contaminazione?
Un filtro deve anche essere compatibile con le condizioni di flusso e pressione del circuito. Un elemento sottodimensionato può creare perdite di carico eccessive. Un elemento inaccessibile potrebbe rimanere in servizio troppo a lungo. Un filtro senza indicatore pratico dello stato può trasformare una misura di pulizia in un guasto ritardato.
Gli sfiati del serbatoio, la protezione dell'aspirazione, la filtrazione del ritorno e la filtrazione del circuito renale offline risolvono diversi problemi. Non devono essere trattati come componenti intercambiabili.
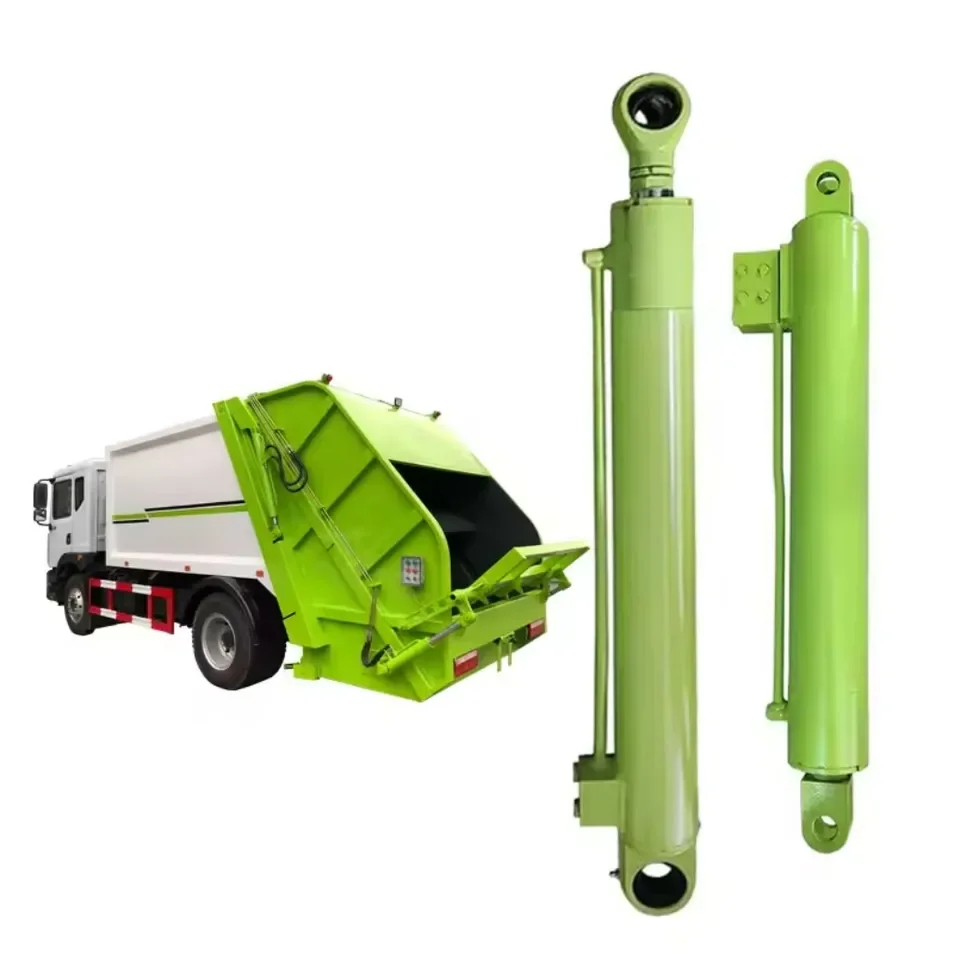
Cilindro idraulicola pulizia dovrebbe essere visibile nel processo di produzione e installazione. Una seria lista di controllo OEM può includere:
L'ultimo punto è facile da perdere. Una macchina può superare un test dei fluidi e poi rimanere contaminata mentre i tubi vengono collegati, le coperture vengono rimosse o un componente viene sostituito. La registrazione del rilascio dovrebbe pertanto includere l'ora del campione finale e il lavoro eseguito successivamente.
Per i fornitori di cilindri, la protezione delle porte e le pratiche di connessione pulite sono importanti perché la contaminazione può raggiungere guarnizioni, guide, valvole e superfici finite dello stelo attraverso il circuito idraulico. Il cilindro non è isolato dalla disciplina di pulizia della macchina che lo circonda.
Evita di scrivere un ordine di acquisto che dice solo "è richiesto olio idraulico pulito". Un requisito utilizzabile dovrebbe indicare:
- Lo standard di pulizia e il codice di segnalazione
- La base granulometrica e il metodo di prova
- La posizione del campione e le condizioni della macchina
- L'obiettivo di pulizia concordato o il requisito del produttore del componente
- Se l'obiettivo si applica alla consegna, dopo il lavaggio, alla messa in servizio o durante il funzionamento
- La risposta ad un risultato fuori limite
- Registrazioni richieste, inclusa la data del campione, l'identificazione dello strumento o del laboratorio e del fluido
L'obiettivo deve essere selezionato tra il componente più sensibile e l'effettivo utilizzo della macchina. Se il sistema contiene componenti proporzionali o servo, utilizzare i requisiti di pulizia pubblicati come input di progettazione. Se un cilindro fa parte di un circuito più grande, non dare per scontato che una categoria generale del cilindro determini il livello di pulizia dell'intera macchina.
Quando l'obiettivo non è ancora noto, l'azione ingegneristica corretta è quella di ottenere la scheda tecnica del componente e lo schema idraulico. Indovinare un codice da una tabella generica crea una specifica che sembra precisa ma potrebbe non proteggere il sistema.
Non dichiarare immediatamente l'intera macchina difettosa. Per prima cosa confermare l'identità del campione, il metodo di campionamento, lo stato dello strumento e la base di reporting. Quindi confrontare il risultato con i campioni precedenti provenienti dalla stessa posizione.
La sostituzione ripetuta degli elementi filtranti senza individuarne la fonte può nascondere un problema di usura o ingresso attivo. I dati di tendenza sono più utili di un numero isolato quando il sistema è già in servizio.
Prima di approvare un cilindro idraulico, una centralina o un circuito completo, chiedere al fornitore e al personale della macchina:
Queste domande spostano il controllo della contaminazione da una promessa di manutenzione generale a un processo ingegneristico verificabile.